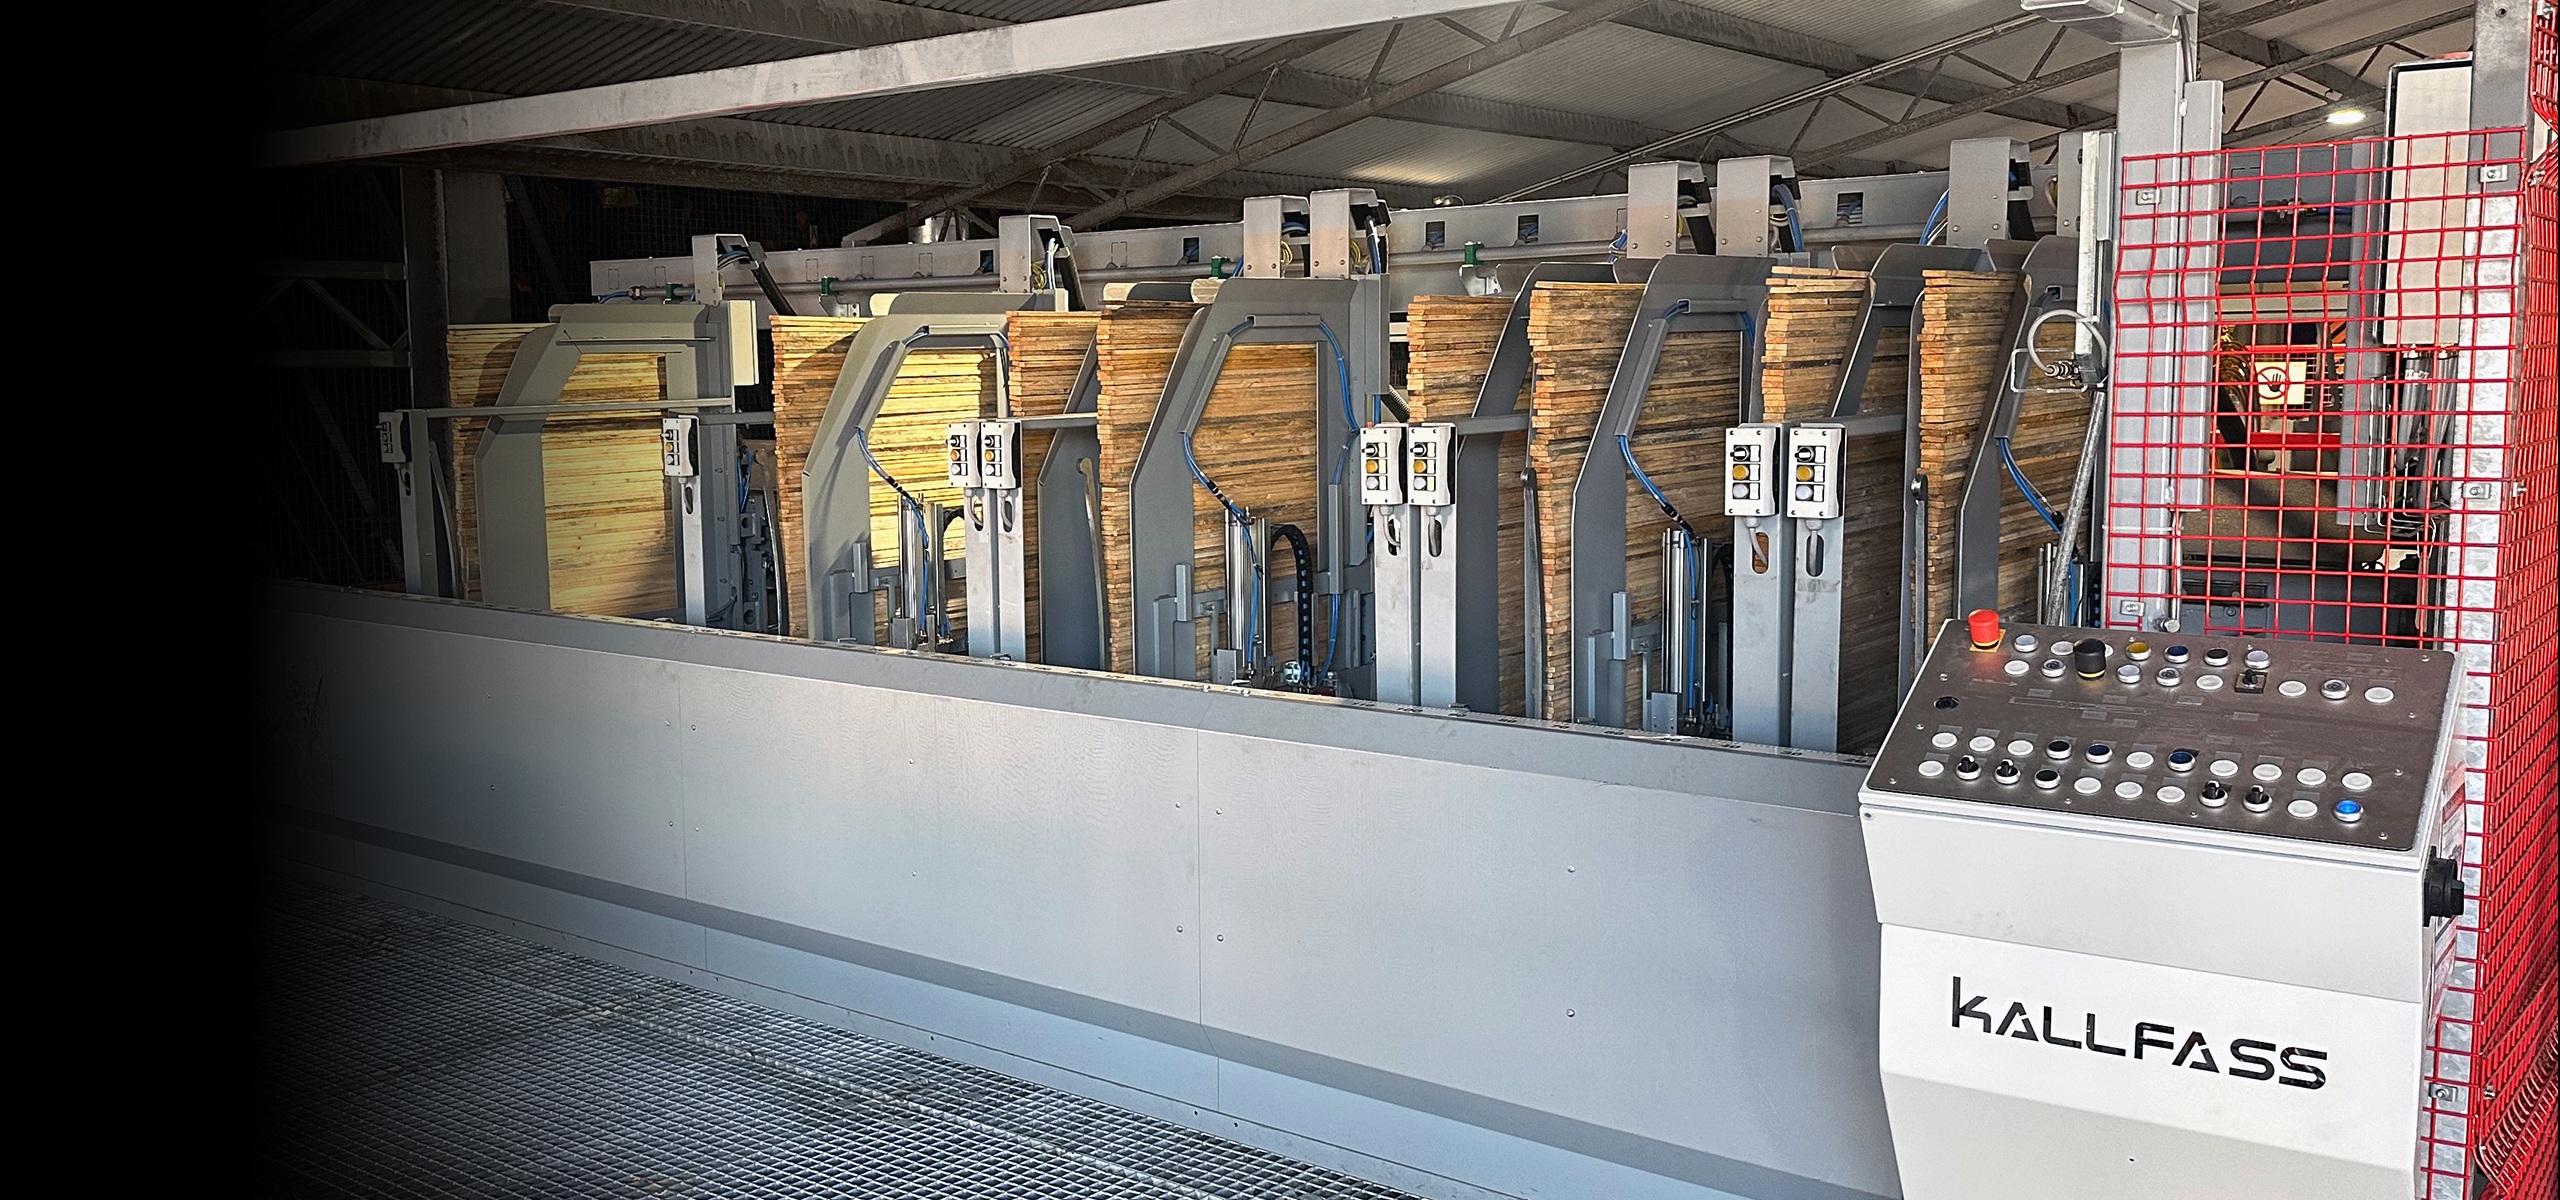
Kallfass stick magazines

Stapeln von Frischholz in Down Under

Das südaustralische Traditionssägewerk N.F. McDonnell & Sons aus Mount Gambier wurde 2021 von der AAM Investment Group übernommen und firmiert heute als AAM Timber. Die Zusammenarbeit mit dem Maschinenbauer Kallfass aus Klosterreichenbach/DE begann bereits im Jahr 2015. Damals installierte Kallfass vor Ort ein Sortierwerk mit Stapelanlage. 2025 entschied sich AAM Timber erneut für Kallfass als Lieferanten und investierte in eine neue Zuschnitt- und Stapelanlage für Hauptware.

AAM Timber ist auf die Verarbeitung von frischem Nadelschnittholz spezialisiert und beliefert die Verpackungs- und Landschaftsbaubranche mit maßgeschneiderten Zuschnitten und Sonderformaten zur Herstellung von Holzverpackungen, Paletten und Zäunen. Die angestrebte Einschnittleistung beziffert der technische Projektleiter von AAM Timber Stewart Kanahs mit rund 460.000 m³ pro Jahr. Die neue leistungsstarke Hauptwarenstapellinie mit Mehrfachablängsäge von Kallfass soll die geplante Produktionssteigerung gewährleisten.
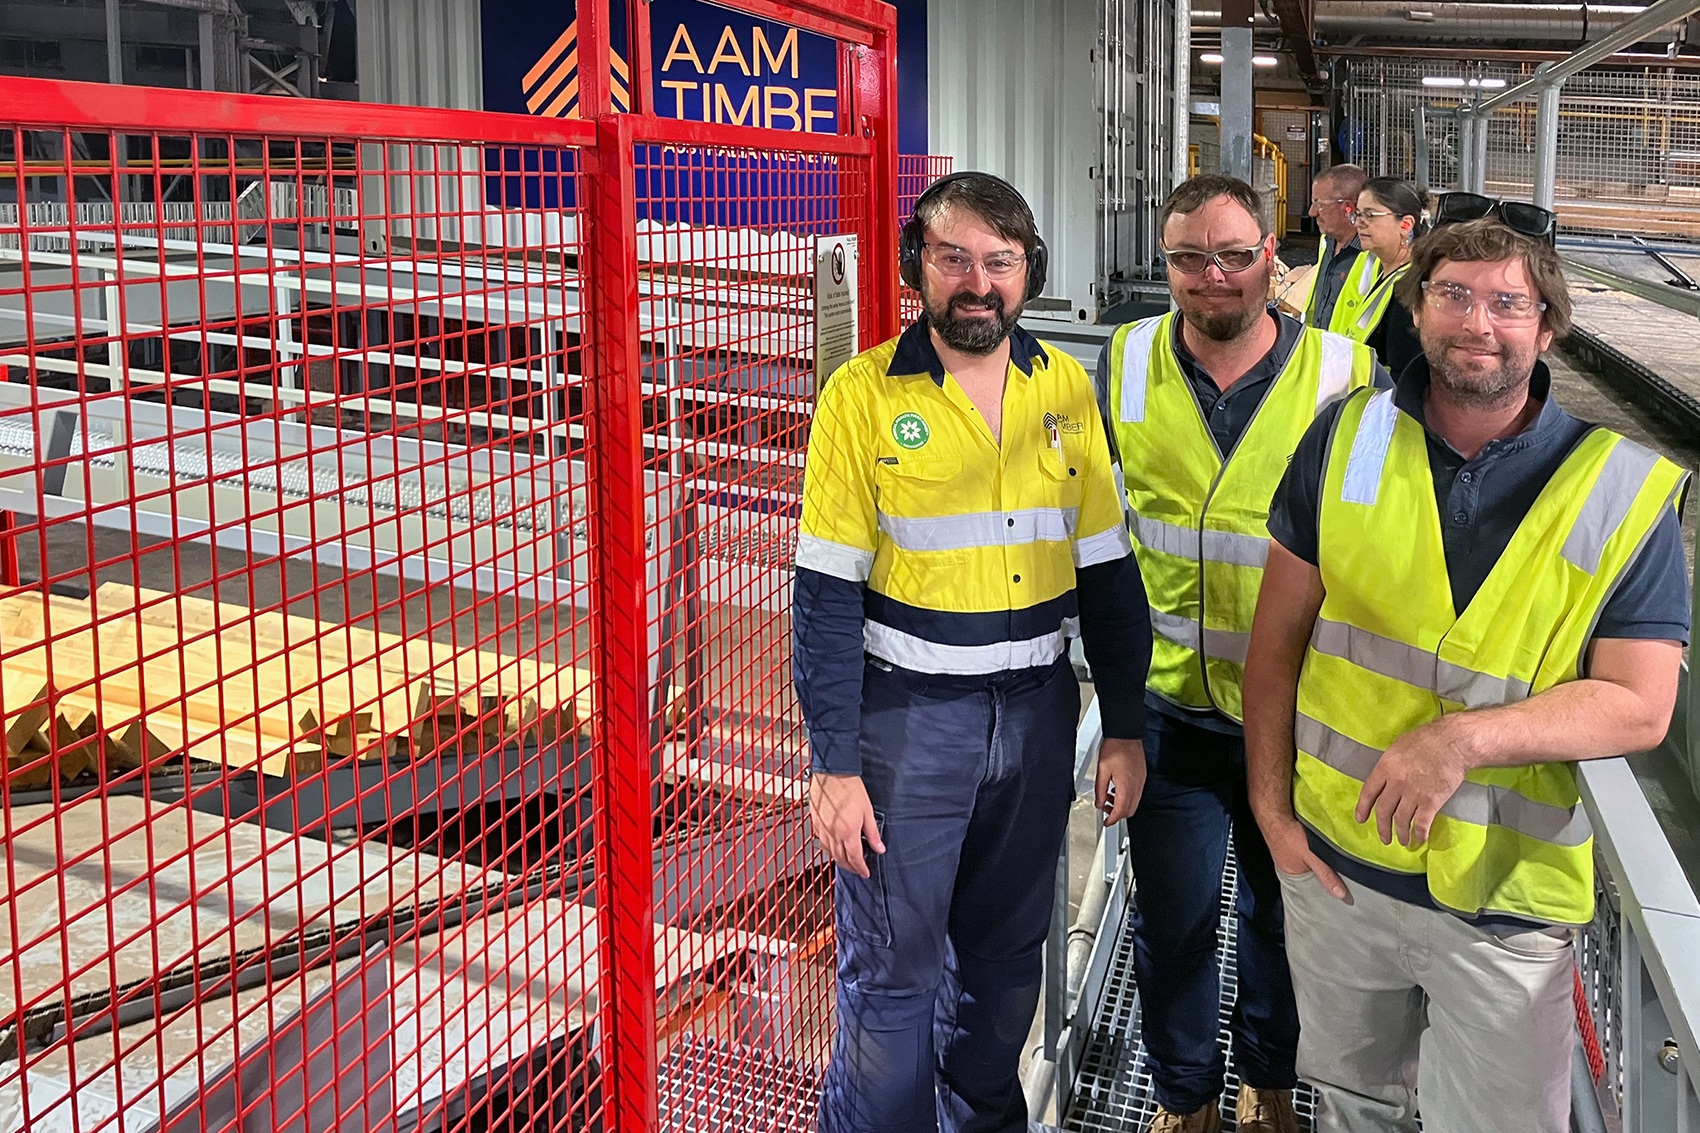
AAM Projekt-Team

Das Hauptprojektteam mit Jason Rice, Stewart Kanahs und Josh Nobes von AAM Timber Mount Gambier (v.l.n.r.)

Flexible Übergabe

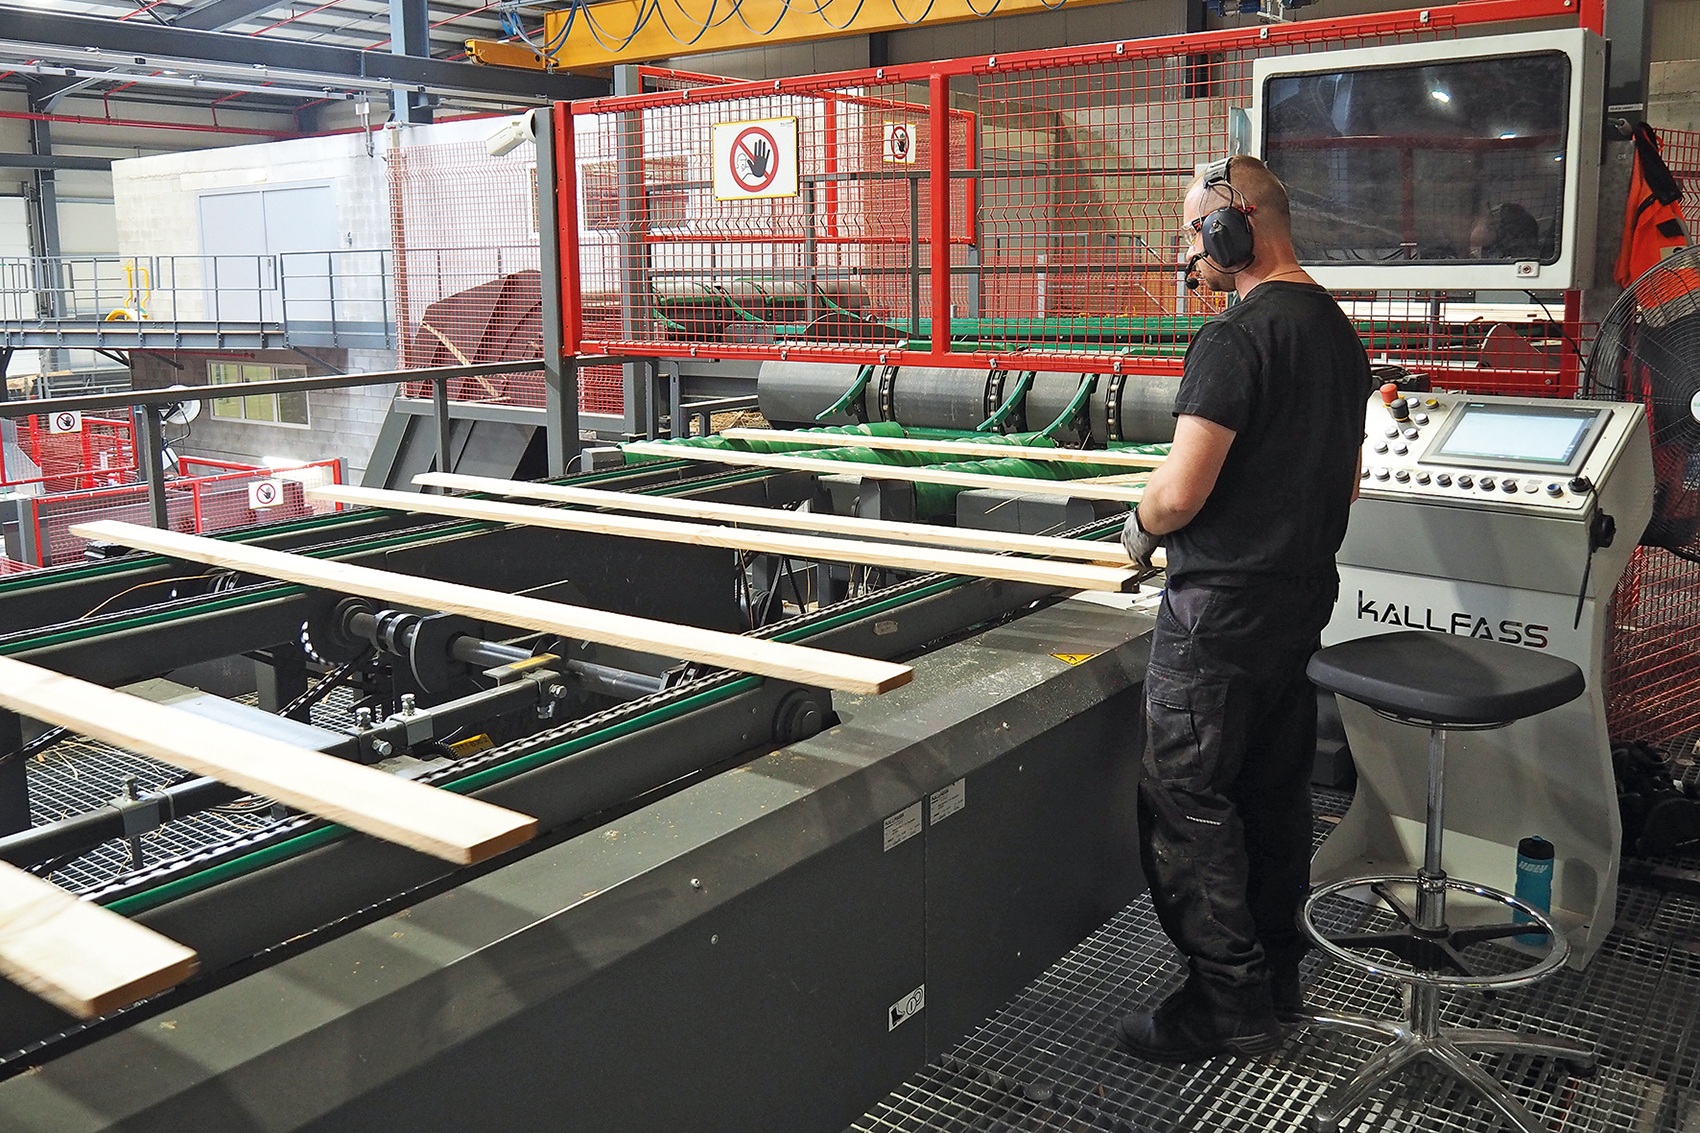
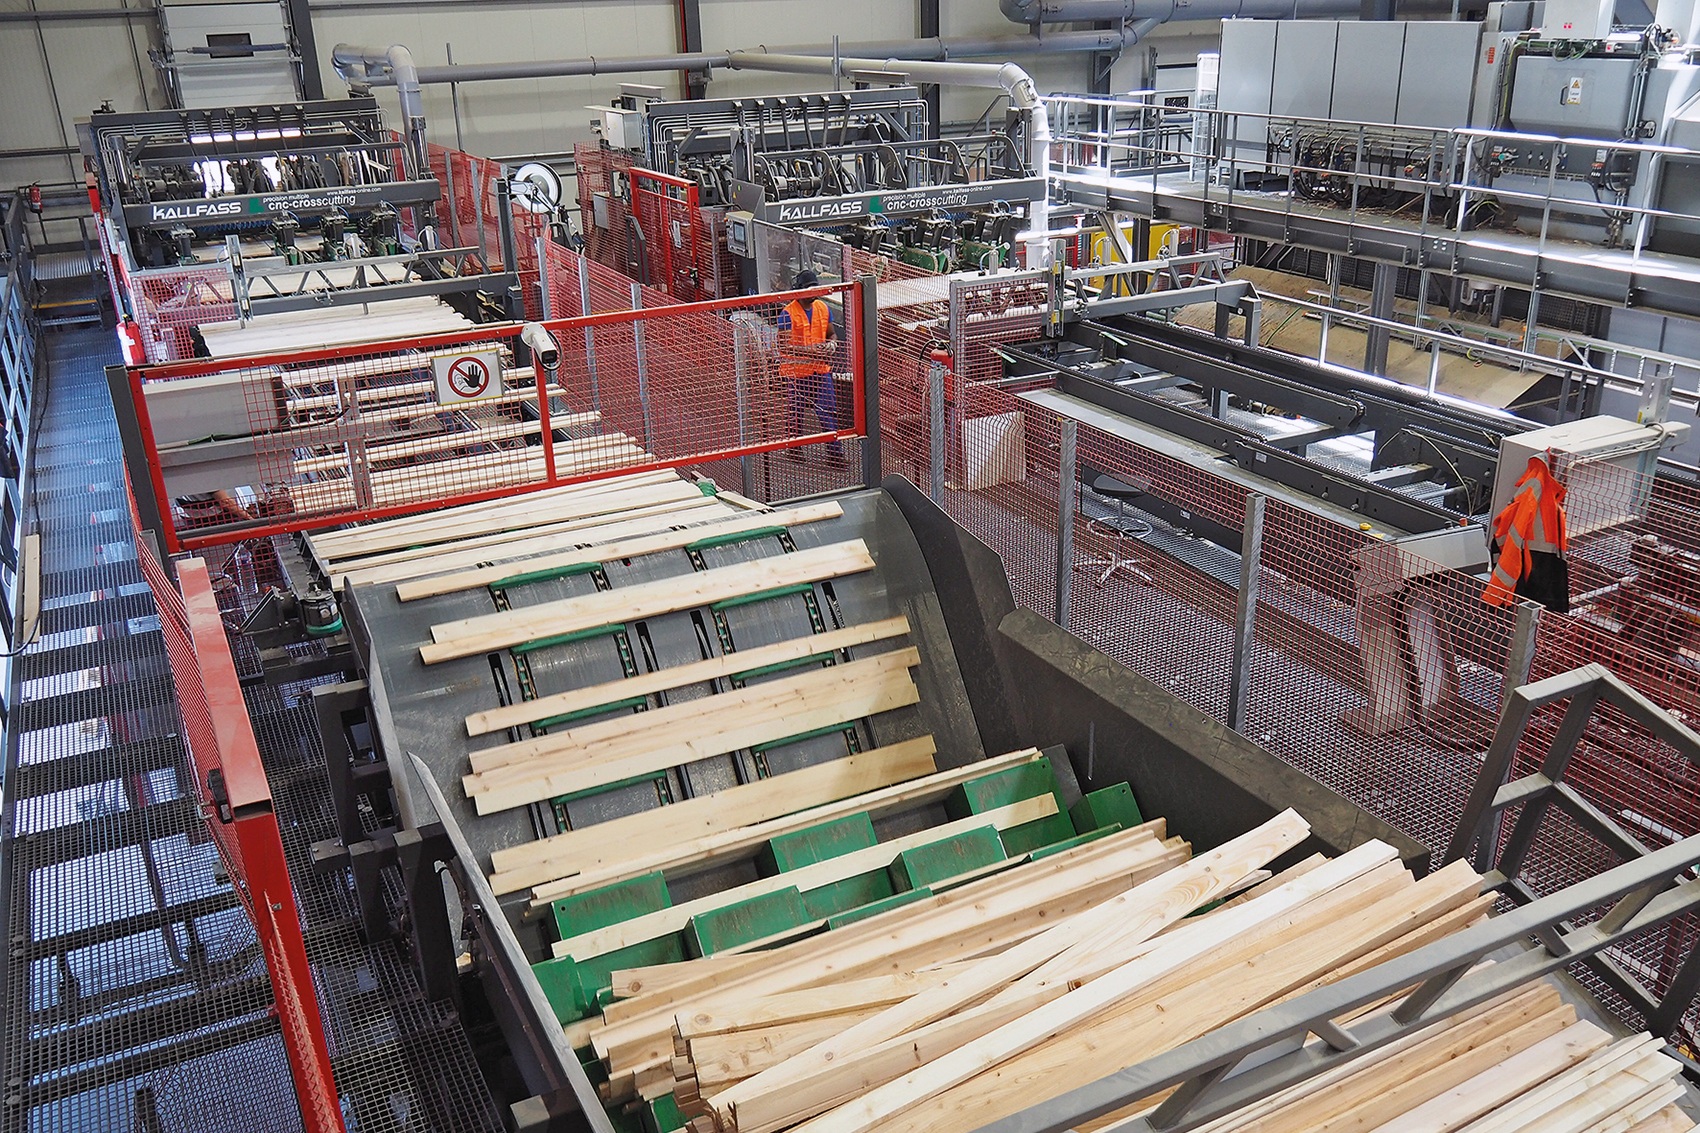
Kallfass kann die Hauptware dank eines verfahrbaren Kettenförderers direkt aus der vorgelagerten HewSaw-Sägelinie oder vom bestehenden Kallfass-Sortierwerk übernehmen. Um diesen Kettenförderer unabhängig von der Sägelinie einsetzen zu können, wurden Pufferförderer mit Stopperklinken integriert. Die Ware kann entweder der neuen Hauptwarenstapelung von Kallfass oder einer bestehenden Stapelanlage zugeführt werden. Über einen ansteigenden Pufferförderer gelangt die Ware zu einem Stufenschieber, wird anschließend vereinzelt und dann in Förderrichtung rechtsbündig ausgerichtet. Ein Bediener kann die Ware am nachfolgenden Beurteilungskettenförderer visuell prüfen und manipulieren.
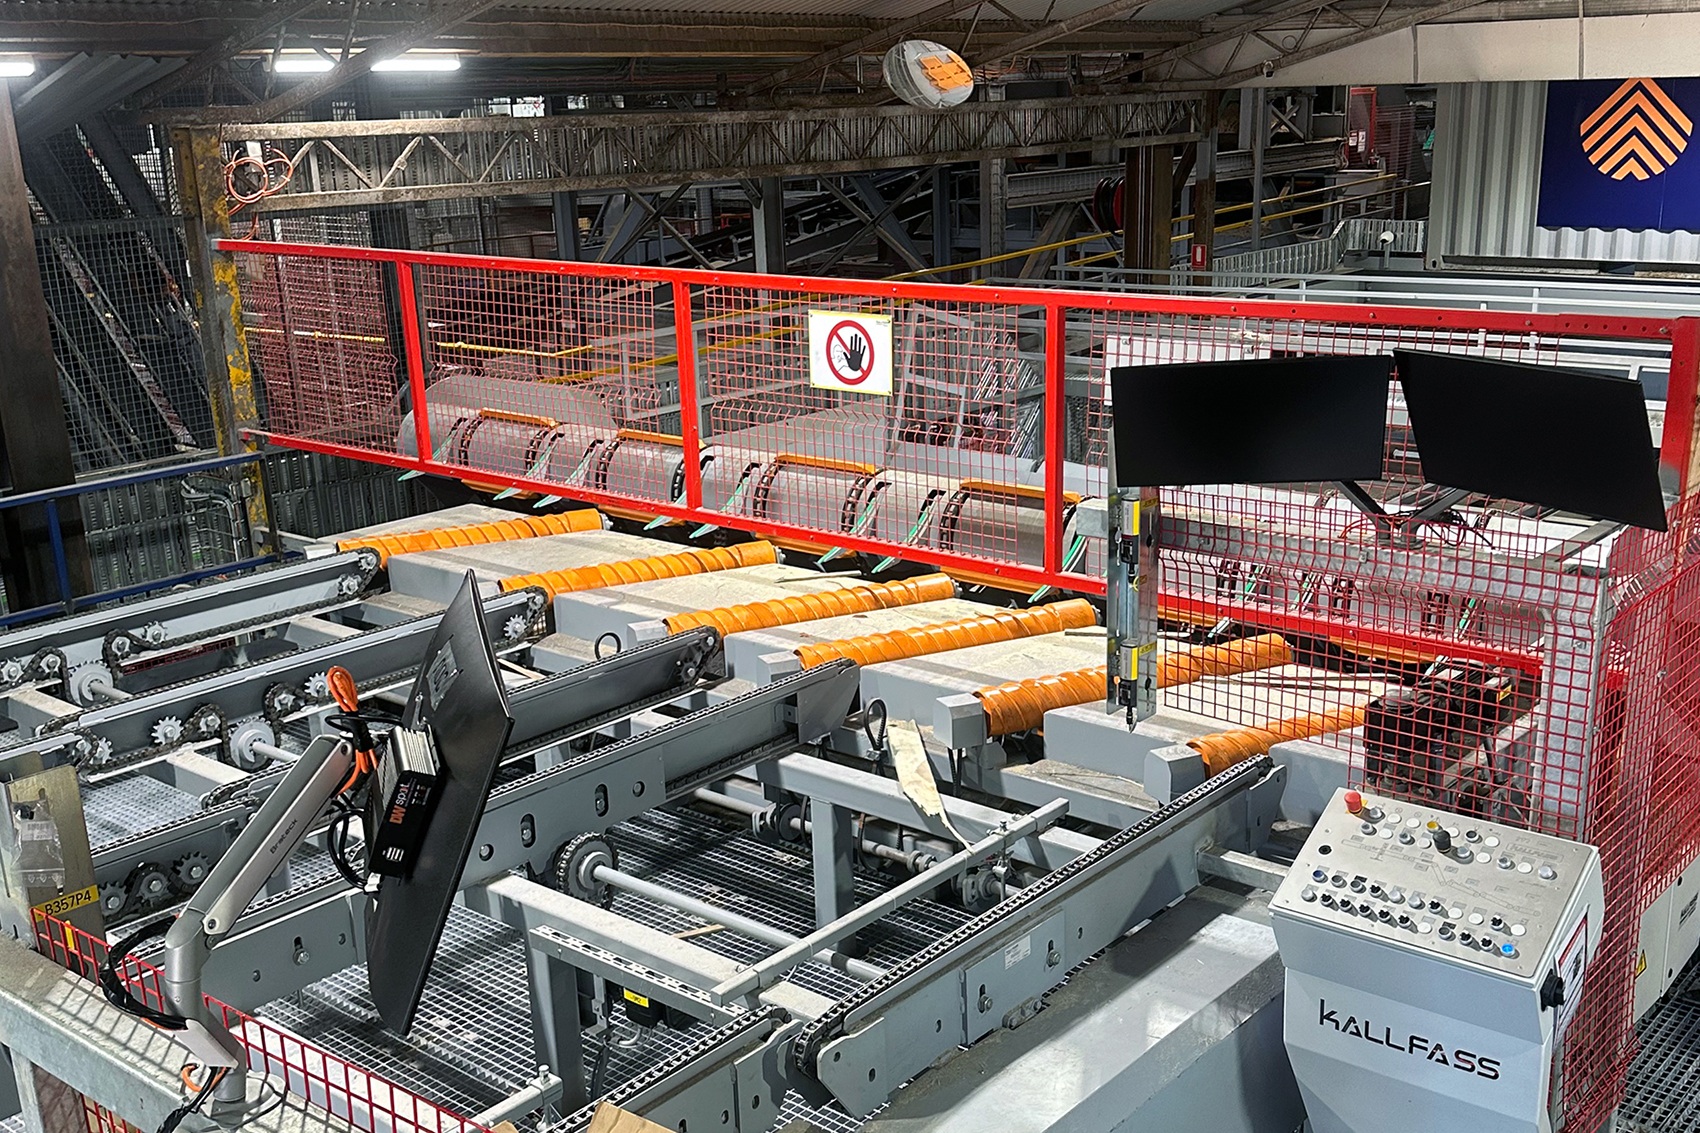
Kallfass Zuschnitt- und Stapelanlage

Seit vergangenem Jahr ist bei AAM Timber eine neue Zuschnitt- und Stapelanlage in Betrieb – die Installation der neuen Stapelanlage war platztechnisch anspruchsvoll.

Nach der anschließenden Lagenbildung erfolgt die Zuführung zur Mehrfachablängsäge von Kallfass. Diese ist mit fünf automatisch positionierbaren Sägeaggregaten ausgestattet. Die kürzeste Schnittlänge beträgt 840 mm. Das Restholz fällt nach unten auf ein Abfallband und wird zu einem zentralen Muldenband unterhalb der HewSaw-Linie transportiert.
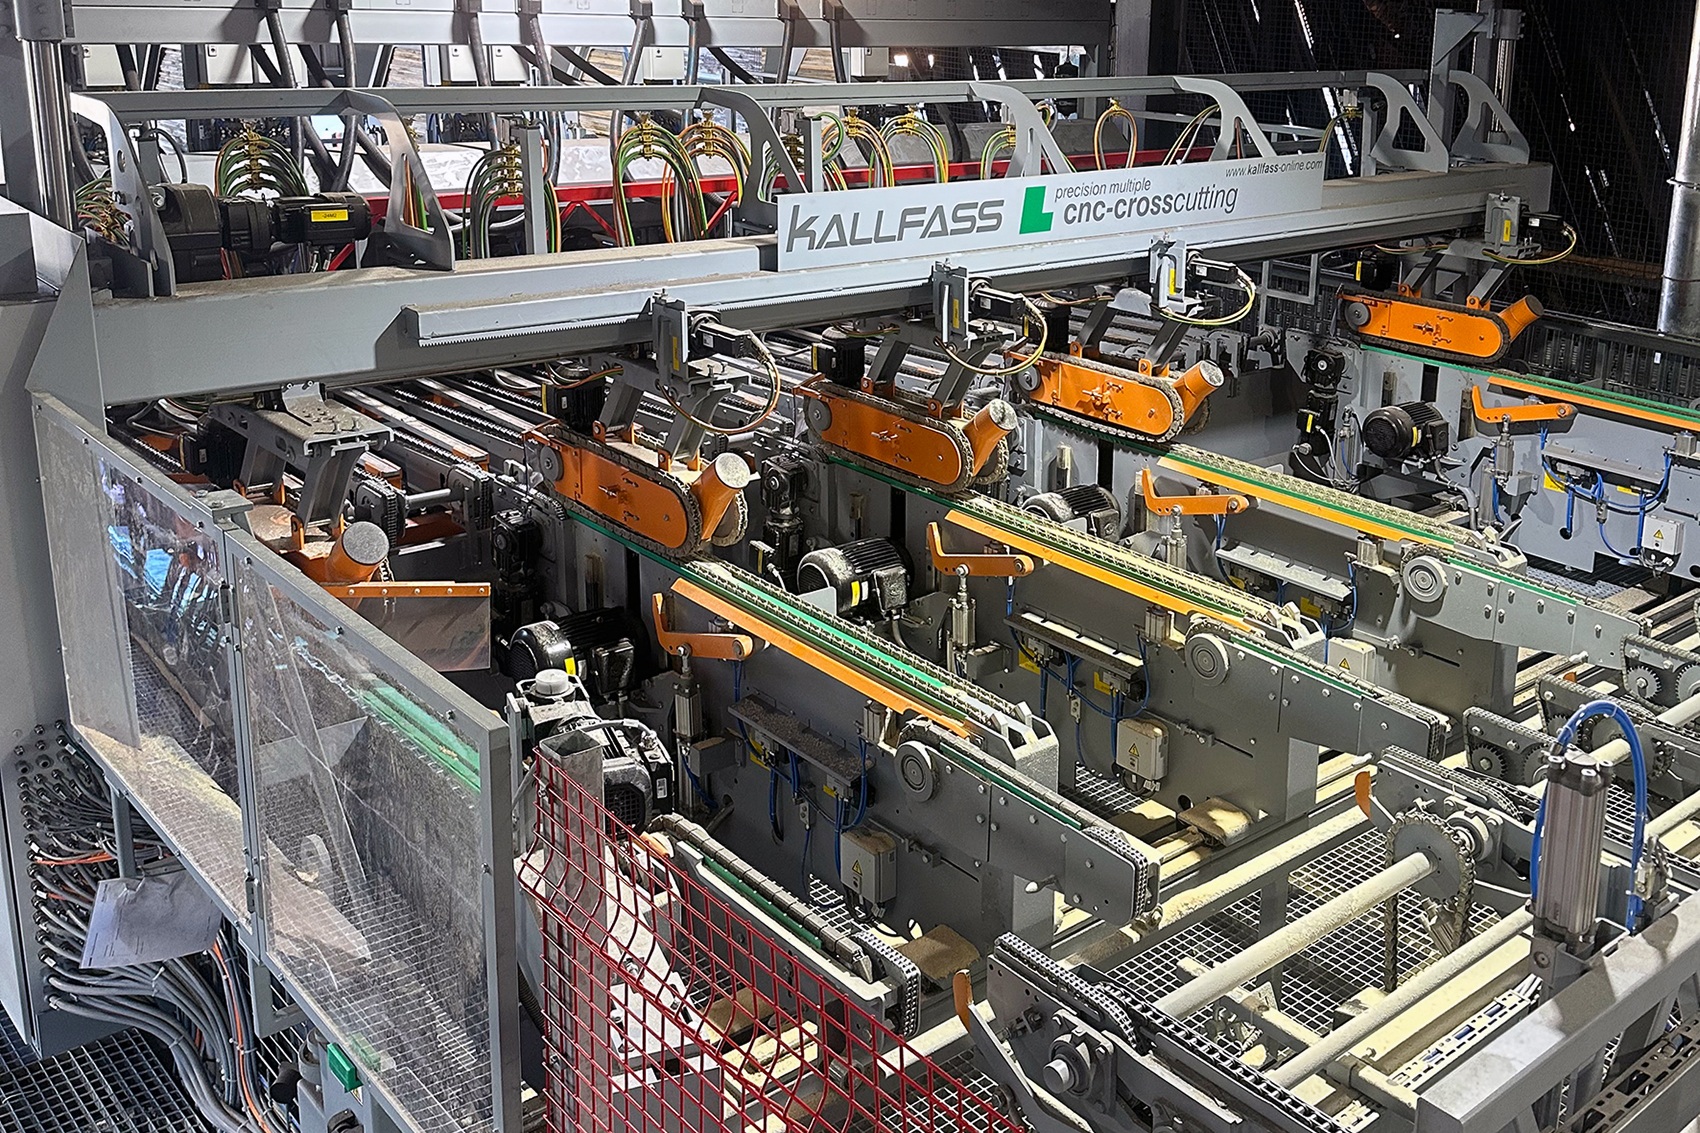
Kallfass Mehrfachablängsäge

Die Kallfass Mehrfachablängsäge ist mit 5 Sägeaggregaten ausgestattet.

Stapeln in variablen Breiten

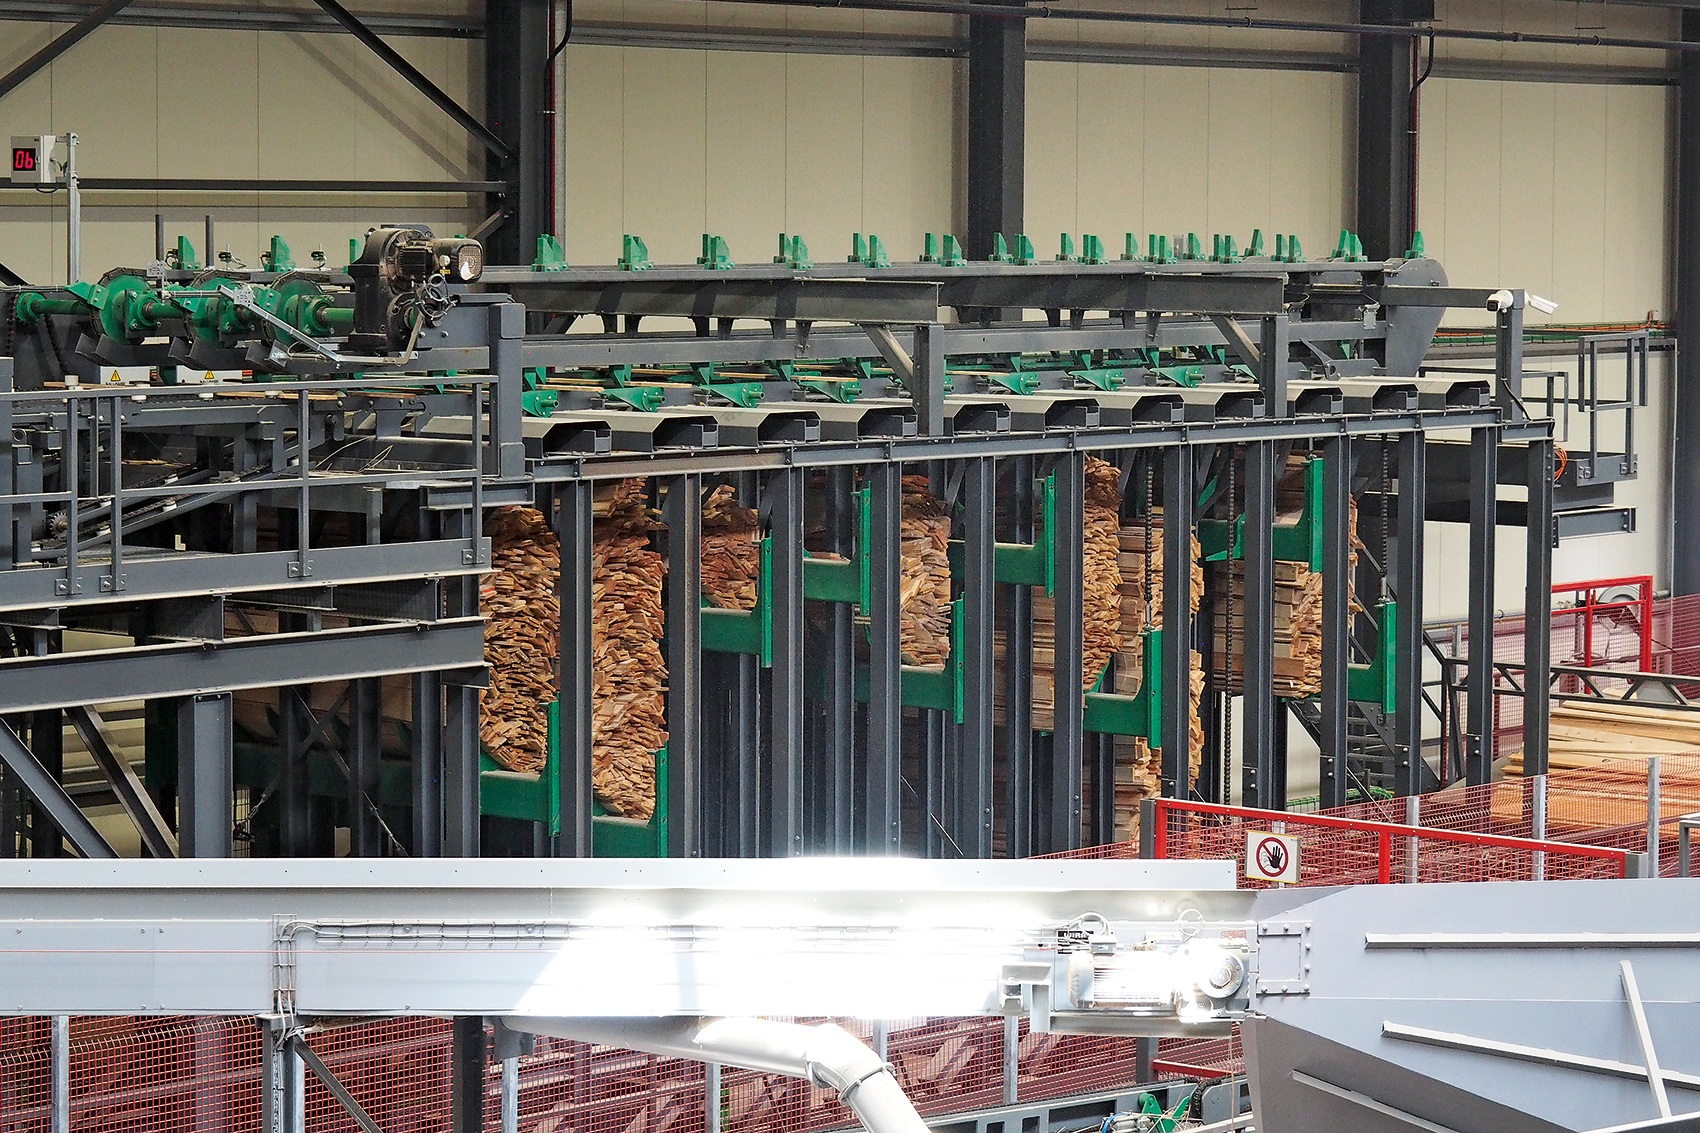
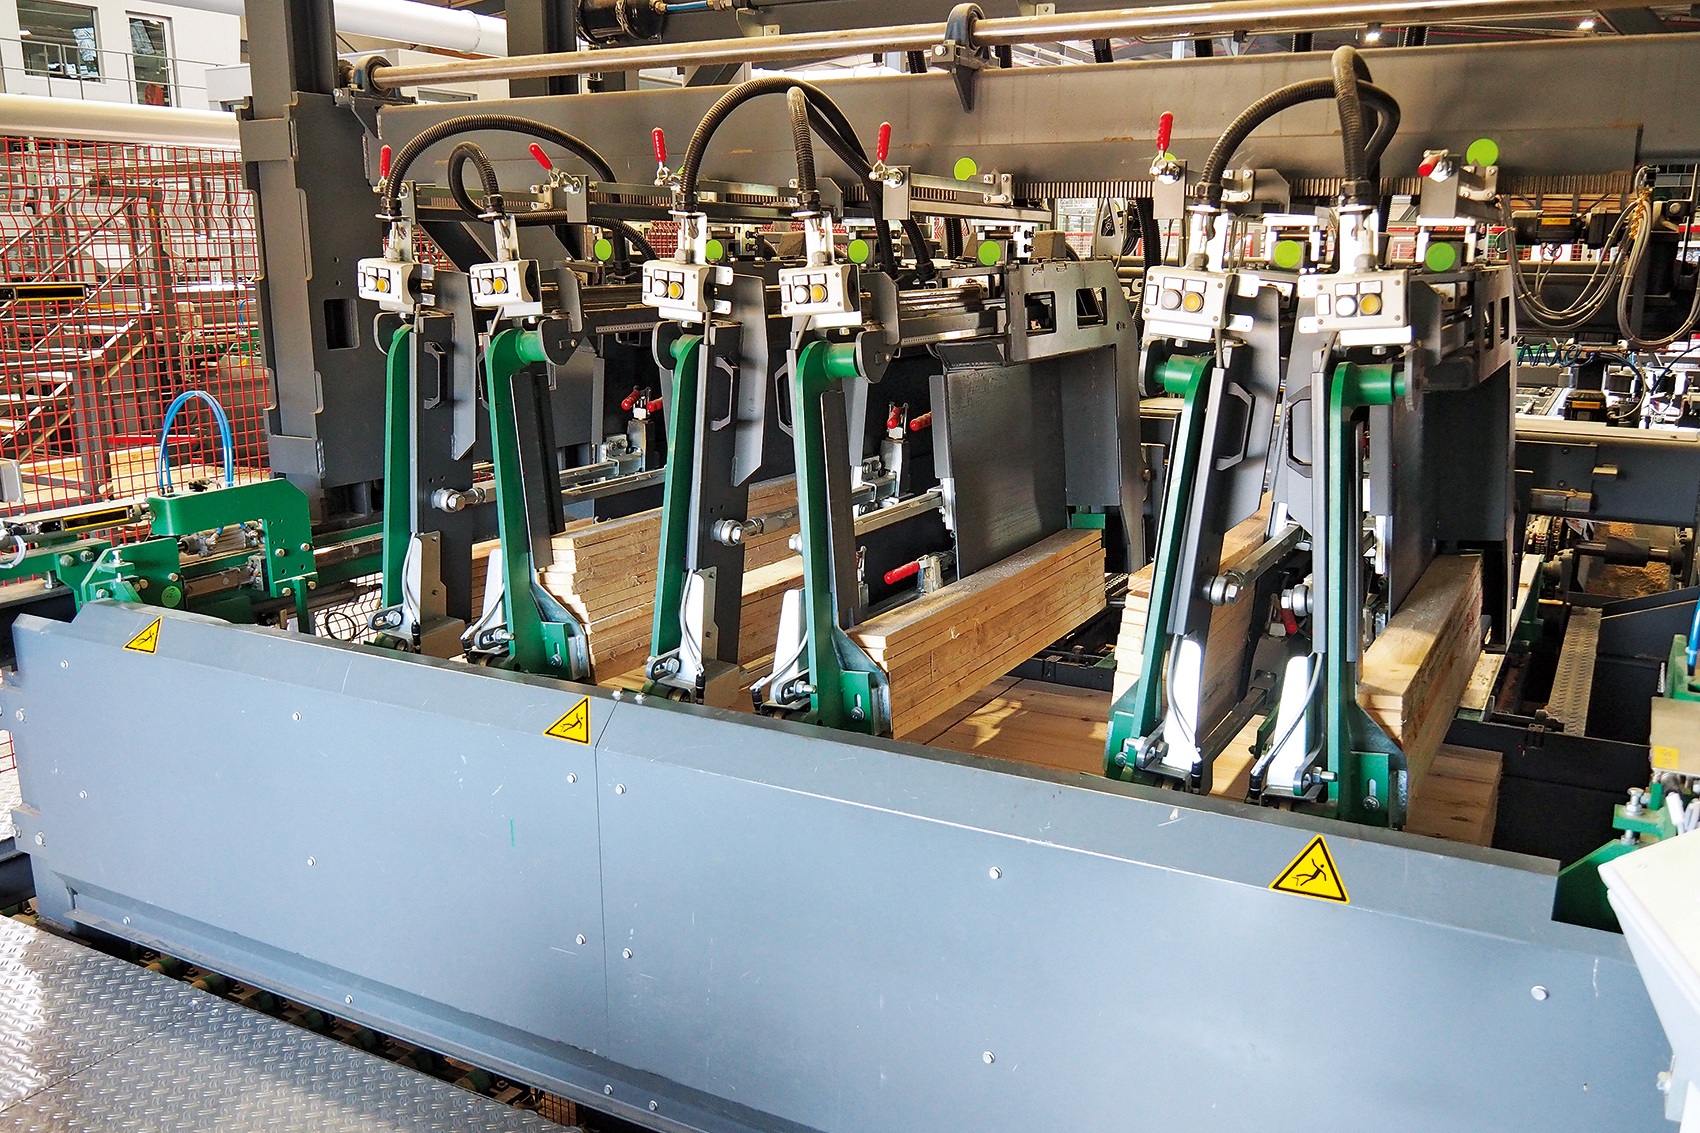
Die nachfolgende Stapelmaschine von Kallfass arbeitet mit einer Leistung von 14 Lagen pro Minute und erzeugt Stapelbreiten von 800 – 1.200 mm. Sie verfügt über acht Leistenmagazine, die manuell auf verschiedene Leistendimensionen umgerüstet werden können. Ein Kettenförderer bringt die Leistenpakete zu den Magazinen, die manuell durch den Bediener befüllt werden.

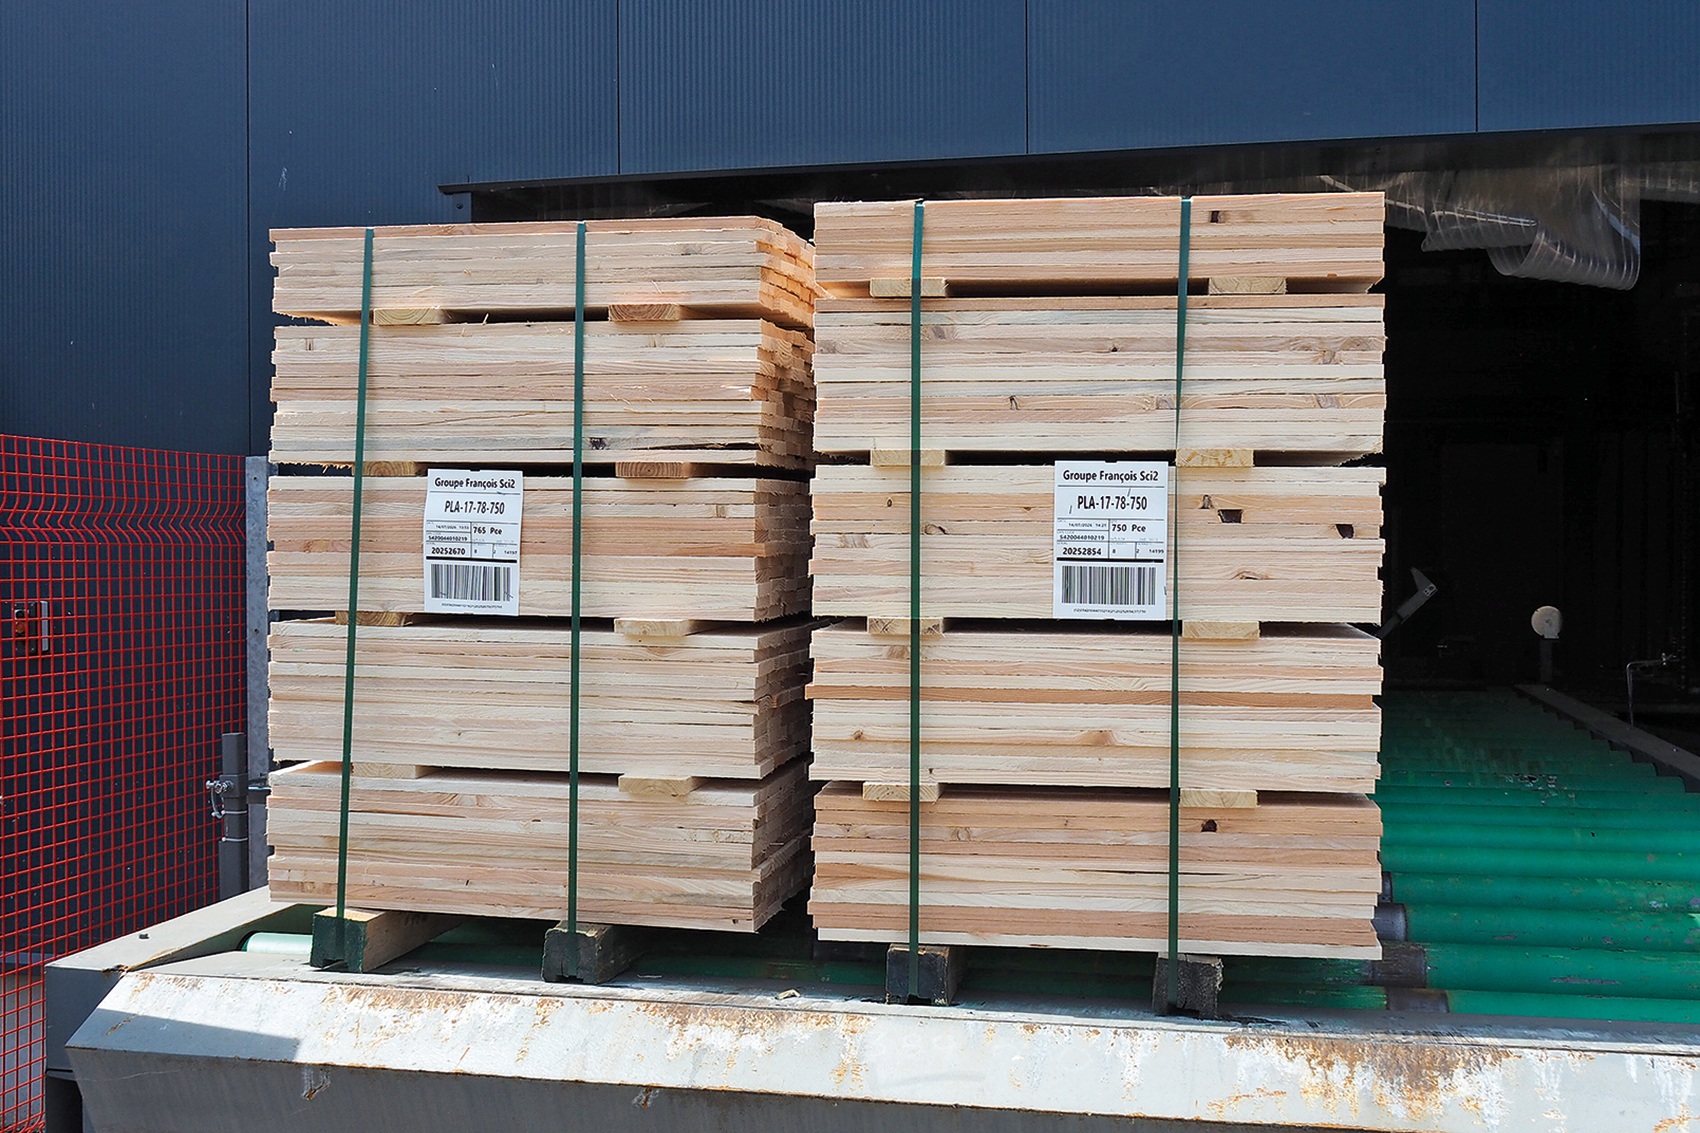
Die fertig gestapelten Pakete gelangen anschließend zu einer Umreifungsanlage von Fromm. Hier werden Kanthölzer untergebunden, die automatisch aus zwei Kantholzmagazinen zugeführt werden bevor sie auf einen Paketförderer zur Paketentnahme per Gabelstapler gelangen.

Neue Fördertechnik für Seitenware

Neben der Stapelung der Hauptware lieferte Kallfass auch die Fördertechnik für den neuen Seitenwarenabwurf aus der HewSaw-Linie. Die Seitenwarenbretter fallen vom Abscheider auf einen Kettenförderer mit Mittnehmern und von dort weiter auf ein Band, welches die Bretter an einen Dachkettenförderer übergibt. Anschließend richtet der Rollenförderer die Ware linksbündig aus und transportiert sie zu einem bestehenden Pufferförderer weiter. Dieser führt die Bretter schließlich dem bestehenden Kallfass-Sortierwerk zu.

Hans Haist, Geschäftsführer und Projektverantwortlicher bei Kallfass, hebt hervor, dass neben den hohen Leistungsanforderungen an die Stapelline auch die Bediensicherheit der Anlage für AAM Timber eine maßgebliche Rolle spielte. So wurden bei den Leistenmagazinen die Leistenschächte extra erhöht und vier Einzellichtschranken installiert, um mögliche Bedienfehler beim Befüllen der Magazine zu vermeiden.

Außerdem war der vorhandene Platz eine Herausforderung. Die neue Stapelanlage musste passgenau auf den Platz eines bestehenden Staplers gestellt werden, denn die fertigen Pakete werden aus Platzgründen durch die bestehende Sortieranlage zur Abnahme geführt. Zudem musste die Paketentsorgung einer bestehenden Hauptwarenstapelanlage an die neue Entsorgung angebunden werden.

Inbetriebnahme nach sechs Monaten

Der Projektaustausch gestaltete sich aufgrund des großen Zeitunterschieds zwischen Deutschland und Australien nicht ganz einfach. Da war es von Vorteil, dass Kallfass die Bestandssituation bei AAM Timber bereits genau kannte. Dennoch ließ sich das Projekt in der letzten Phase schnell umsetzen: Von Montagebeginn bis zur Inbetriebnahme vergingen nur sechs Monate.

Laut den Projektverantwortlichen von AAM Timber war die Zusammenarbeit zwischen Kallfass und AAM Timber äußerst effektiv. Sowohl Kallfass als auch Tui Technology und Fromm leisteten während der gesamten Projektdauer Unterstützung – sowohl aus der Ferne als auch vor Ort. Da das Projekt alle zentralen Leistungskennzahlen erfüllt hat, kann AAM Timber nun weitere Produktivitätssteigerungen sowie eine Verringerung der manuellen Arbeitsbelastung für seine Mitarbeiter erwarten.
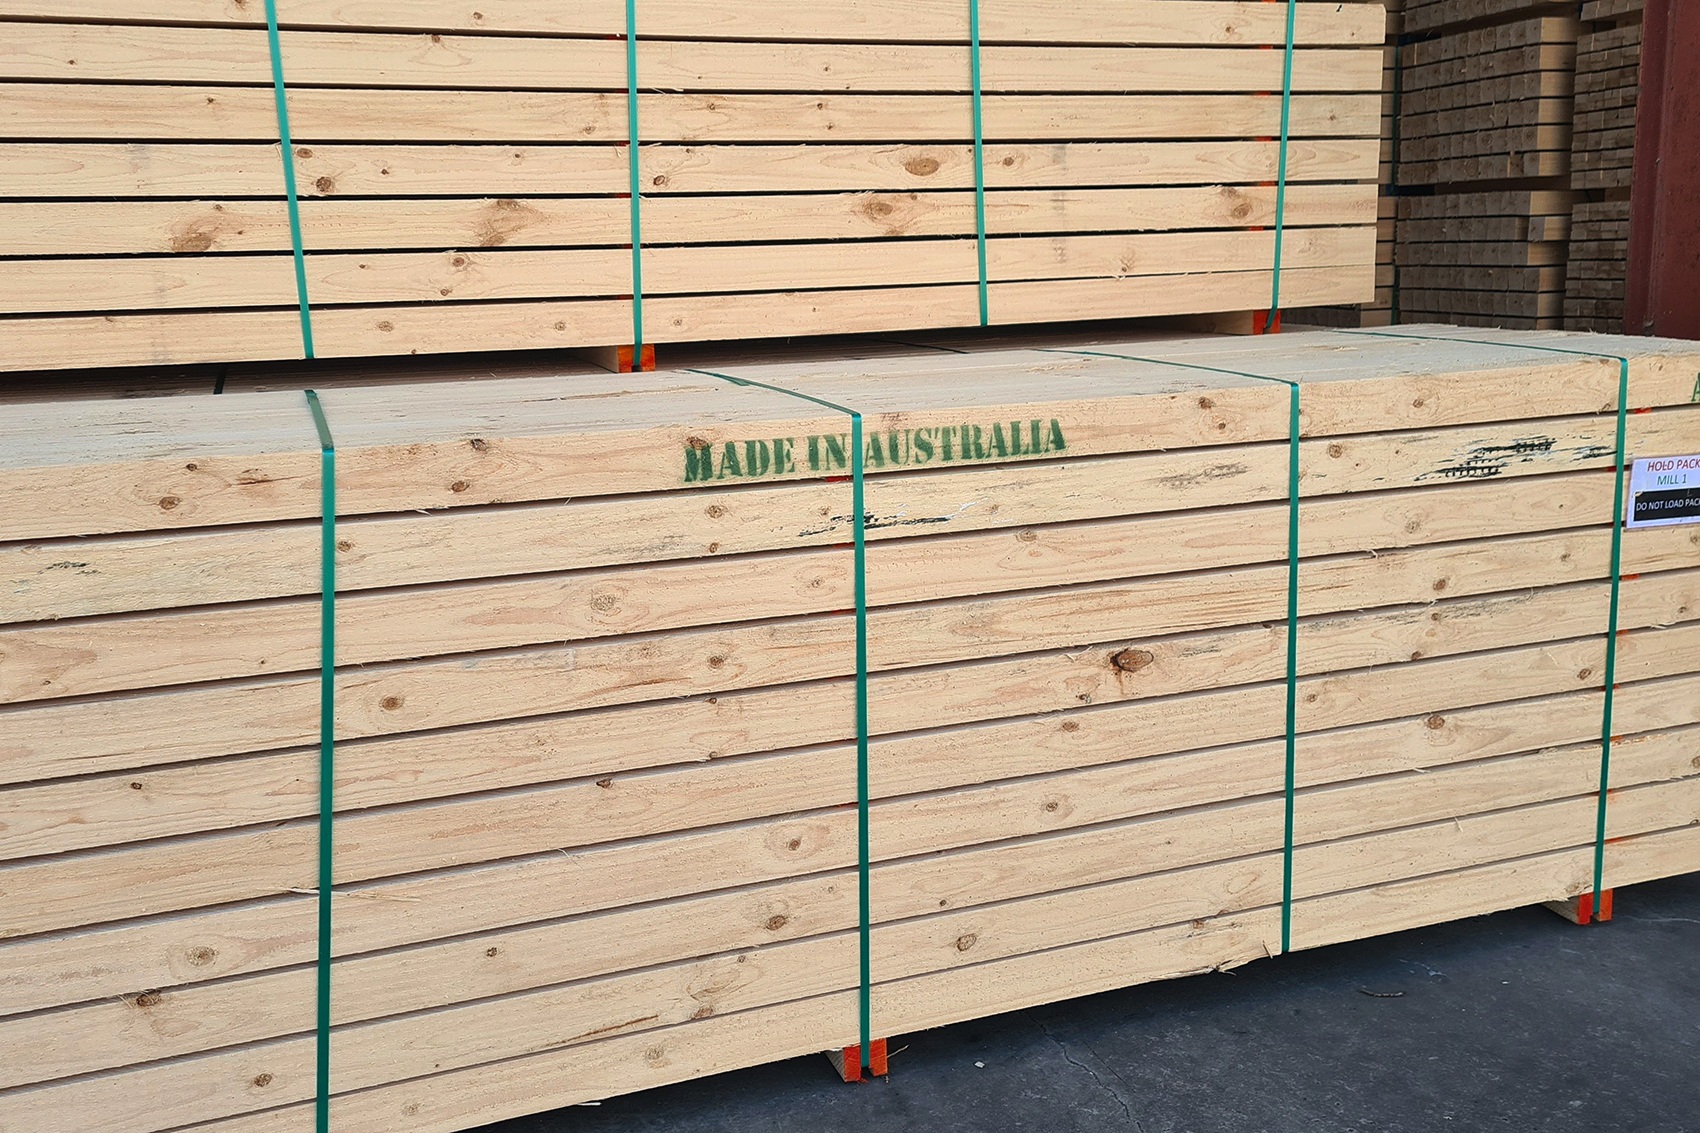
Stapelpakete mit Umreifung und Kantholzunterlegung

Das Ergebnis: Saubere und umreifte Schnittholzstapel made in Australia
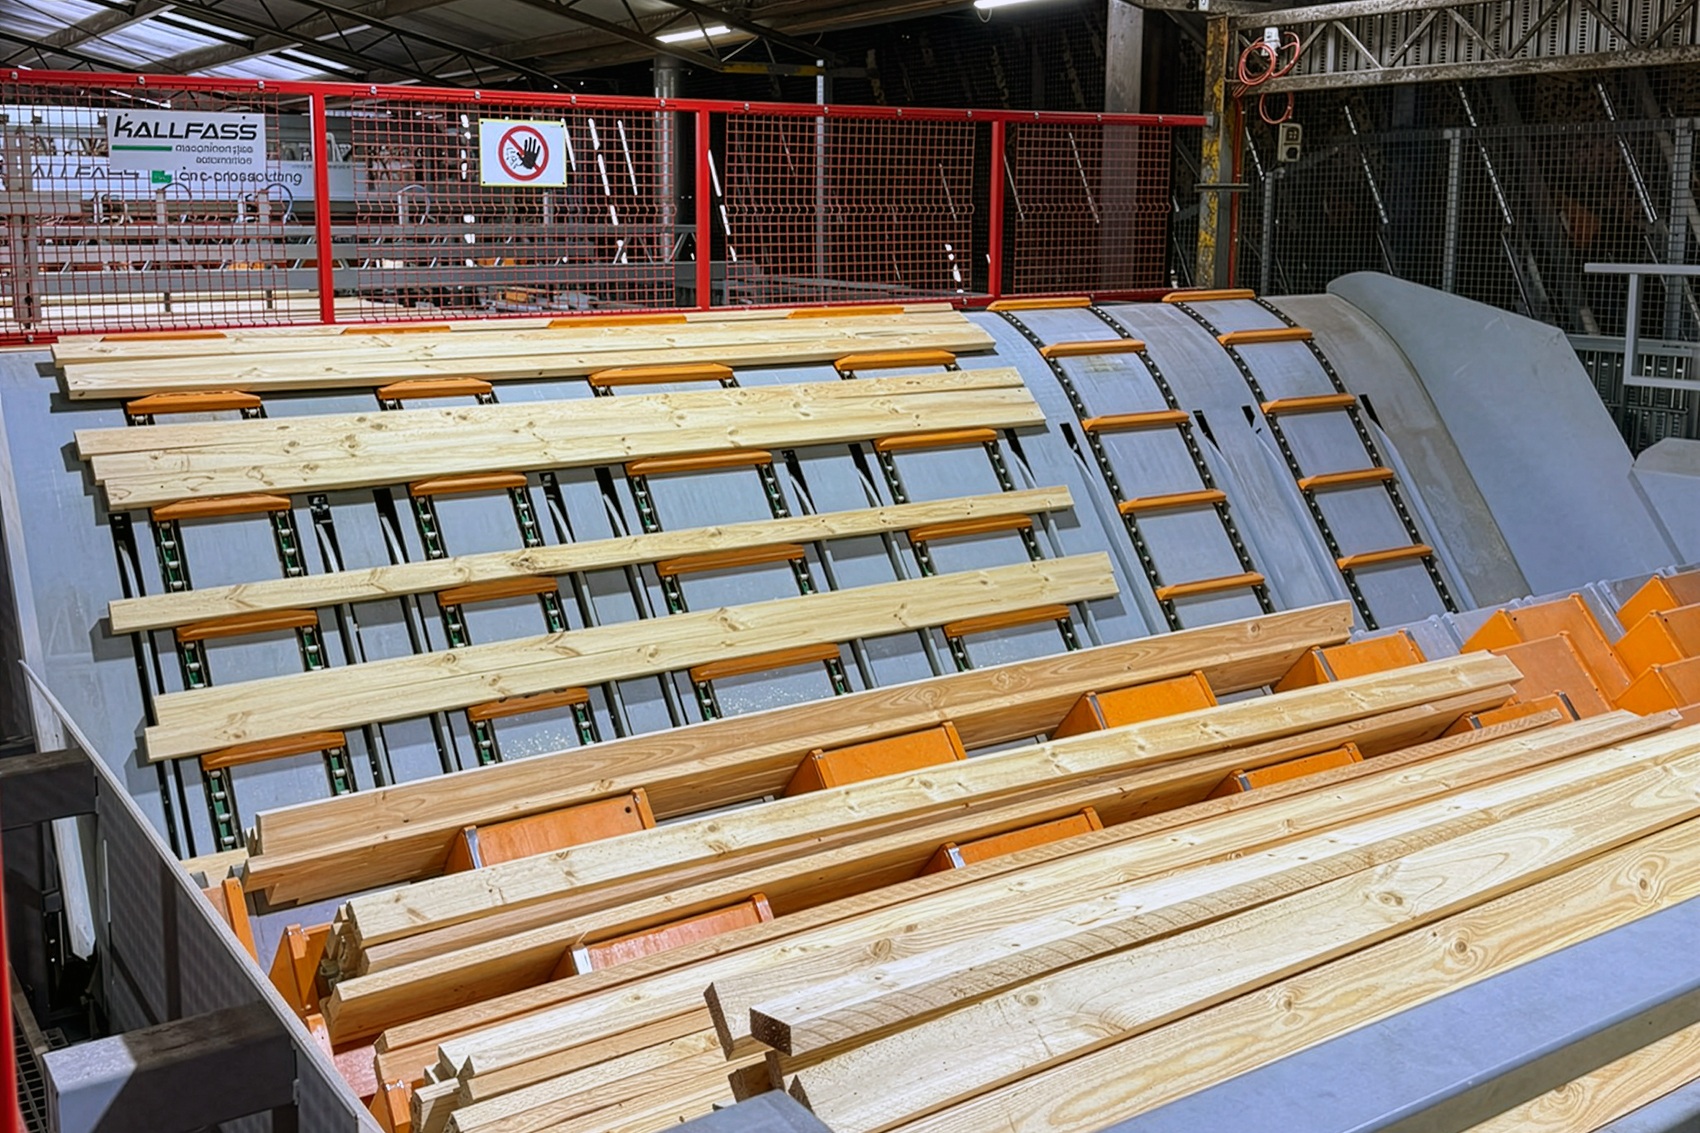
Kallfass Vereinzeler

Der Stufenschieber übergibt die Ware dem Vereinzeler, um anschließend Lagen zu bilden.
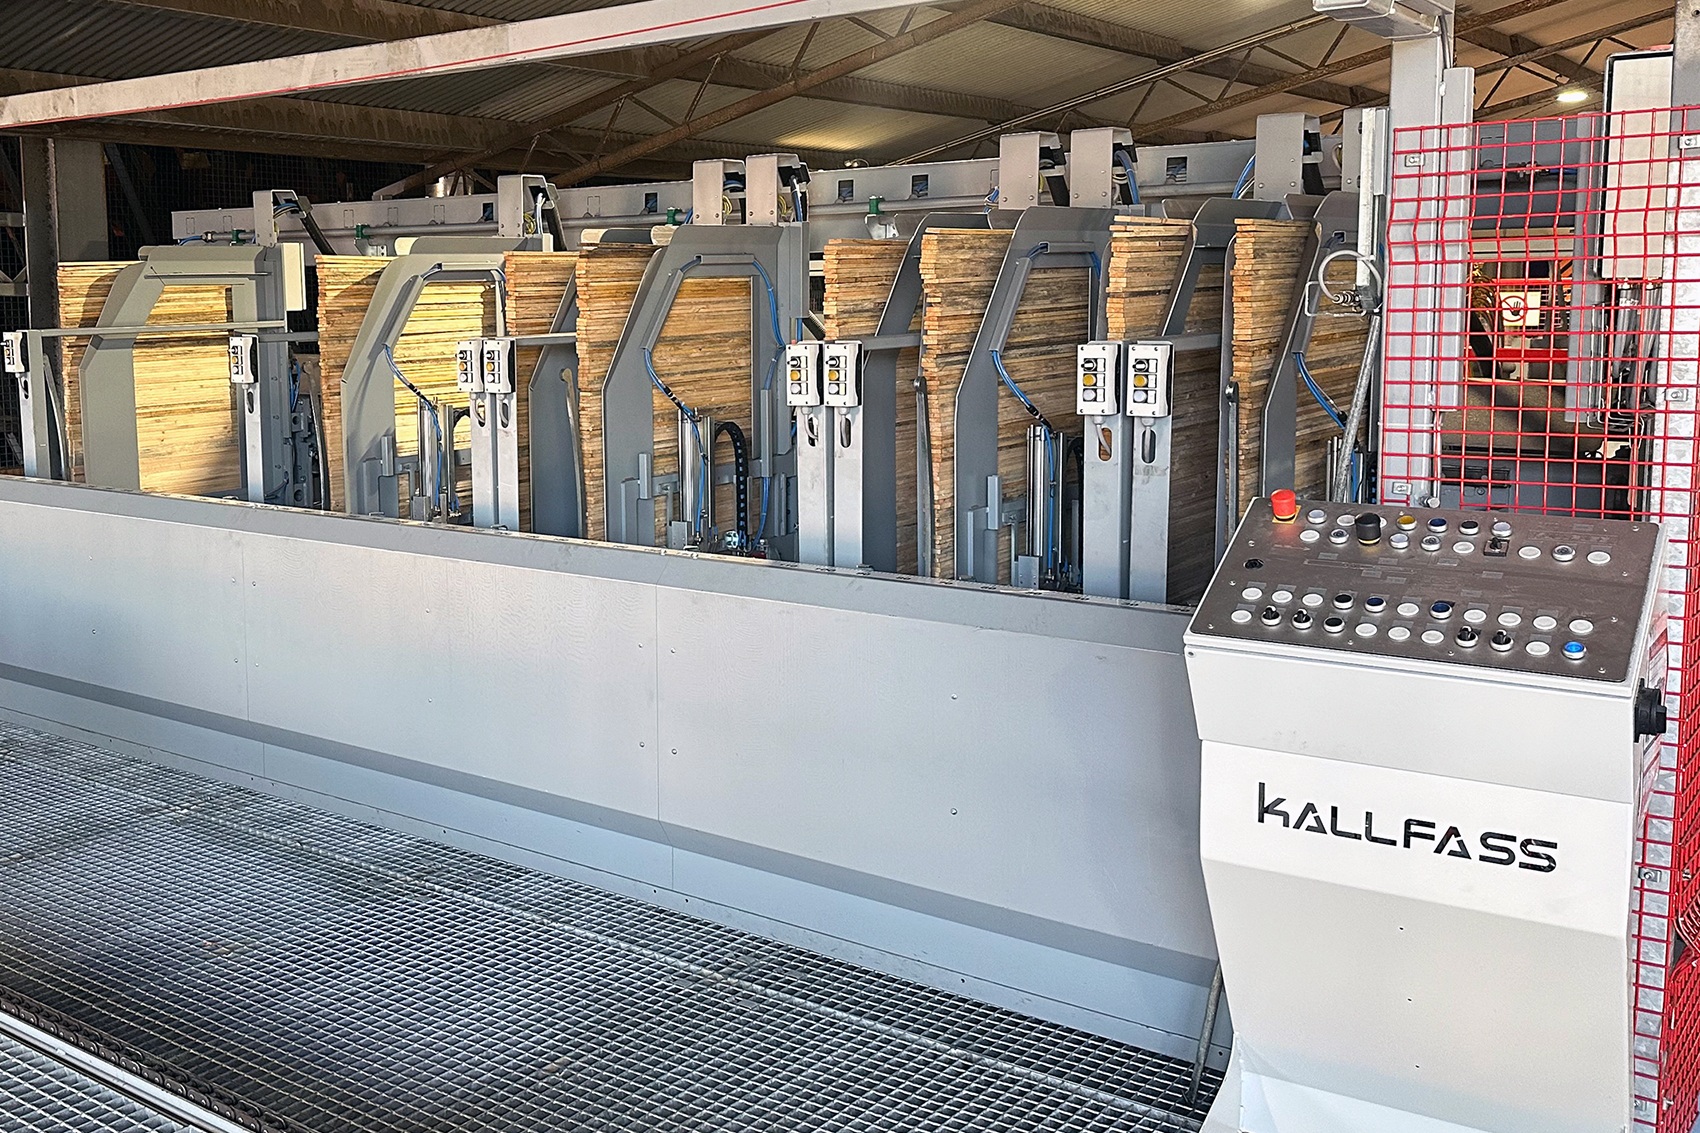
Kallfass stick magazines

Die acht Leistenmagazine können manuell auf verschiedene Leistendimensionen umgerüstet werden.

Bilder: AAM Timber

Holzkurier 44/2026

Kallfass Stapel- und Sortierwerk, stacking and sorting line

Stapelanlagen für Palettenbretter

Um die Versorgung für die eigene Palettenproduktion zu steigern, investierte Groupe François am Hauptsitz in Virton/BE in den vergangenen Jahren in ein neues Sägewerk. Aufgrund der jahrelangen guten Zusammenarbeit entschieden sich die Verantwortlichen bei der Sortier- und Stapelanlage erneut für Kallfass, Baiersbronn-Klosterreichenbach/DE.

Die Groupe Franςois produzierte im belgischen Virton rund 3 Millionen Paletten pro Jahr. Mit einem seit 2006 bestehenden Schwachholzsägewerk erzeugte man bisher jährlich rund 75.000 m³ Schnittholz für die eigene Weiterverarbeitung. „Rund 20 % mussten wir zukaufen. Zudem konnten wir nur Durchmesser bis 25 cm schneiden“, erläutert Nicolas Quoirin, Sägewerksleiter bei Groupe Franςois. Aus diesem Grund fiel vor einigen Jahren die Entscheidung, die Sägekapazitäten auszubauen. Das Schnittholz gelangt zum überwiegenden Teil in die Palettenproduktion, nur wenig Ware wird am freien Markt verkauft.

Den Rundholzplatz, der bisher in der Mitte des Werkes platziert war, verlegte man an den Rand des Geländes. Auf der damit frei gewordenen Fläche konnte Groupe Franςois dann das Sägewerk errichten. Was in wenigen Worten relativ „einfach“ klingt, war ein jahrelanges Unterfangen. Nachdem zuerst der neue Rundholzplatz mit dem Holtec-Portalkran gestartet wurde (s. Holzkurier Heft 51-52/2024, S. 18 bis 19), folgte im Herbst 2025 der Start des neuen Sägewerks. Bei der Einschnitttechnik (Quadro-Bandsäge, BNK-Besäumer und NKU-Auftrennsäge) fiel die Wahl auf EWD, Altötting/DE. Die nachfolgende Sortier- und Stapelanlage lieferte Kallfass. „Von Kallfass stammen bereits die Mechanisierung und Sortierung im Schwachholzwerk. Aufgrund der guten Zusammenarbeit haben wir uns wieder für Kallfass entschieden“, begründet Florent Vanlaetem, Projektverantwortlicher bei Groupe Franςois. „Wir kennen das Unternehmen und dessen Effizienz und hatten von Anfang an das Vertrauen, dass Kallfass alles entsprechend unserer Vorstellungen umsetzt.“

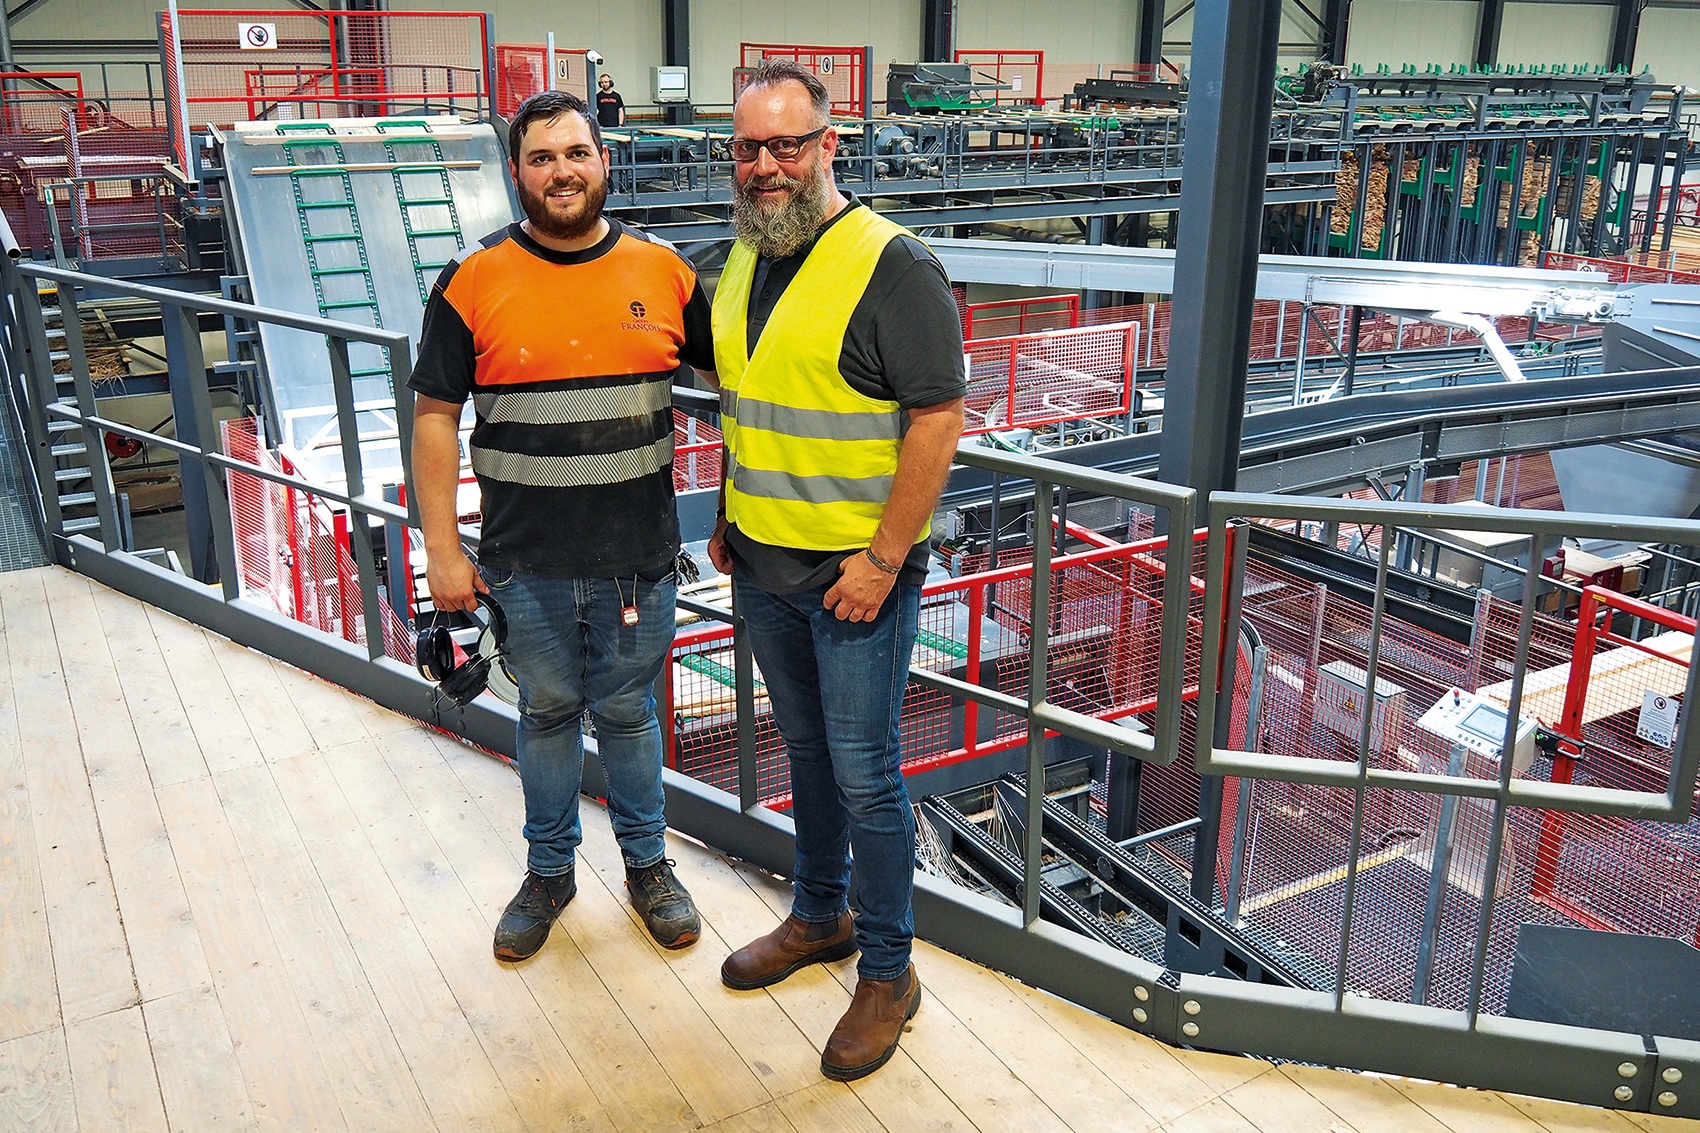
Zeigen die neue Sotier- und Stapelanlage von Kallfass: Groupe Franςois Sägewerksleiter Nicolas Quoirin und Matthias Link von Kallfass (von links)

Flexible Sortierung

„Ursprünglich war bei dem Projekt lediglich eine Linie mit Boxensortierung und Stapelung geplant. Da aber beim Einschnitt von Palettenbrettern oftmals gleiche Dimensionen anfallen, entschied sich Groupe François für die Ware aus der NKU-Auftrennsäge eine separate Stapelanlage zu errichten“, informiert Matthias Link, Projektleiter bei Kallfass. „Diese Anlage ist jetzt die Hauptlinie. Sollte es hier Störungen geben oder Wartungen notwendig sein, können wir die Ware aber auf die zweite Sortierlinie fahren. Damit sind wir sehr flexibel und können Ausfallszeiten minimieren“, verdeutlicht Quoirin den Vorteil. Die entsprechende Information, welche Ware zu welcher Linie gelangt, kommt von der EWD-Steuerung.

Kallfass Sortierwerk Zuführung

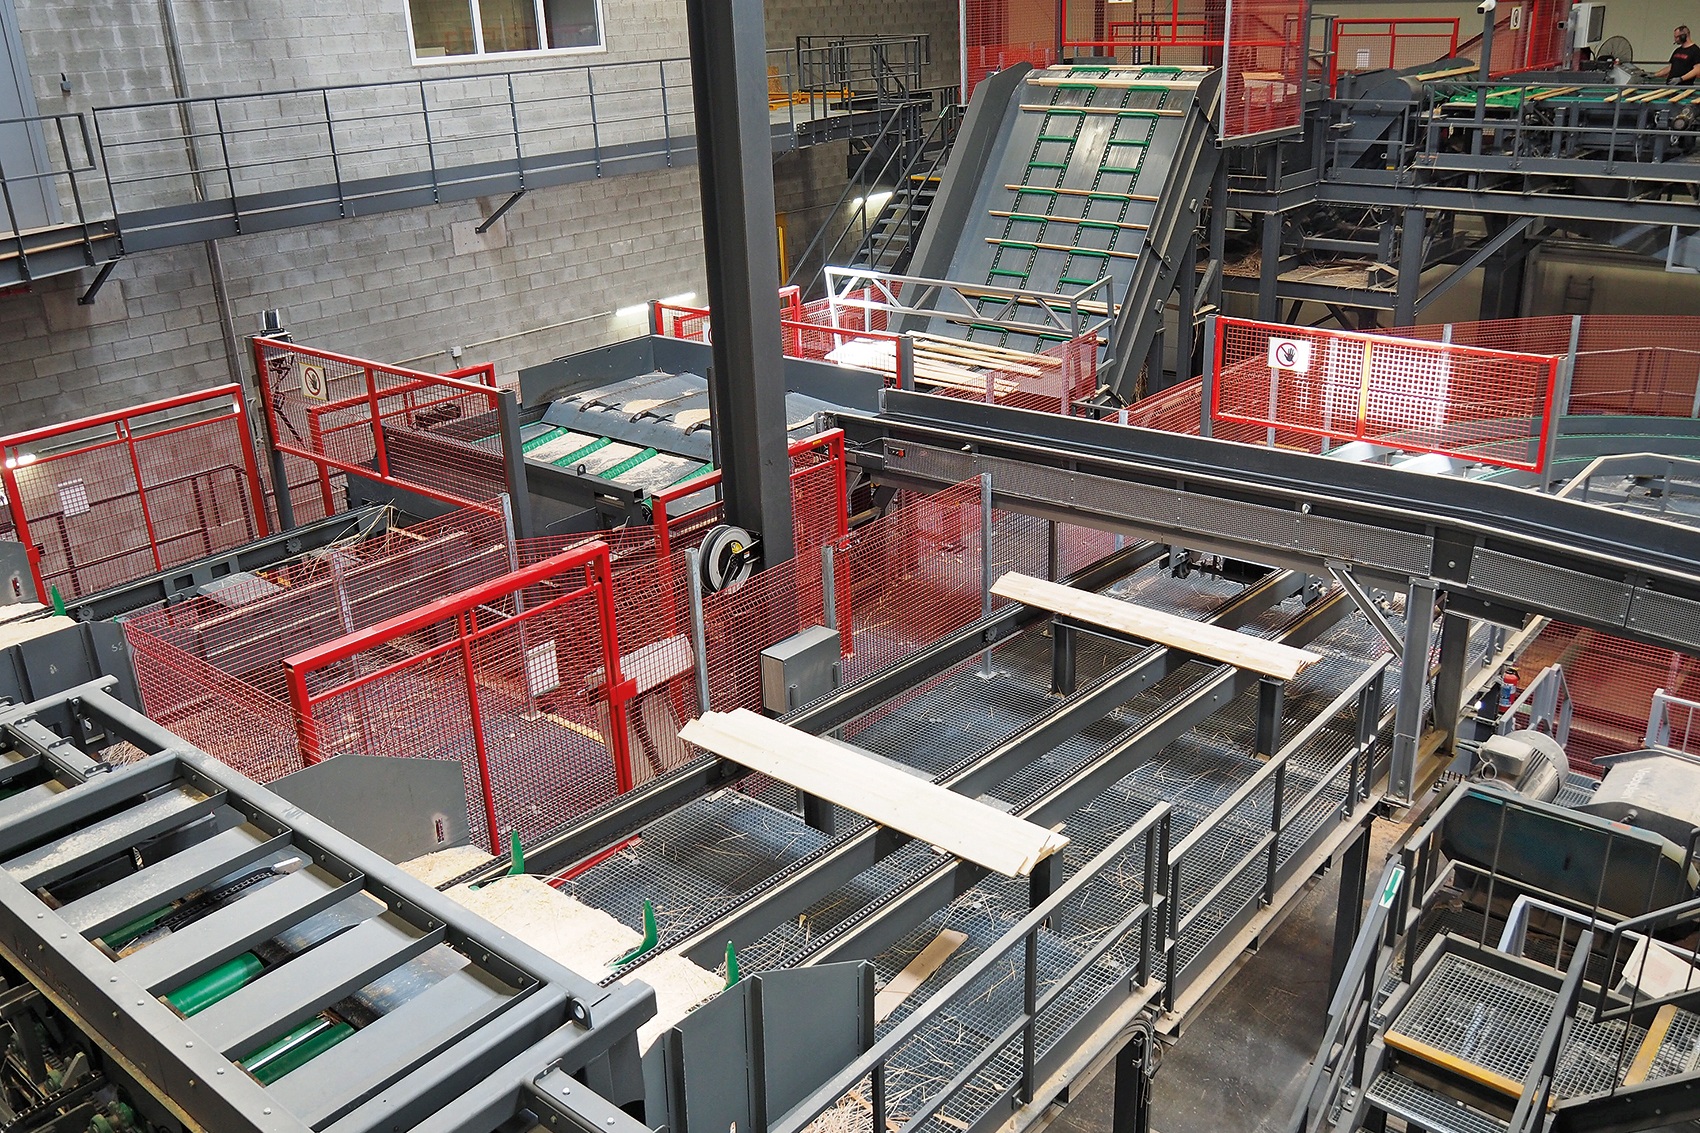
Das Schnittholz aus der Sägelinie wird auf zwei Kallfass-Anlagen verteilt

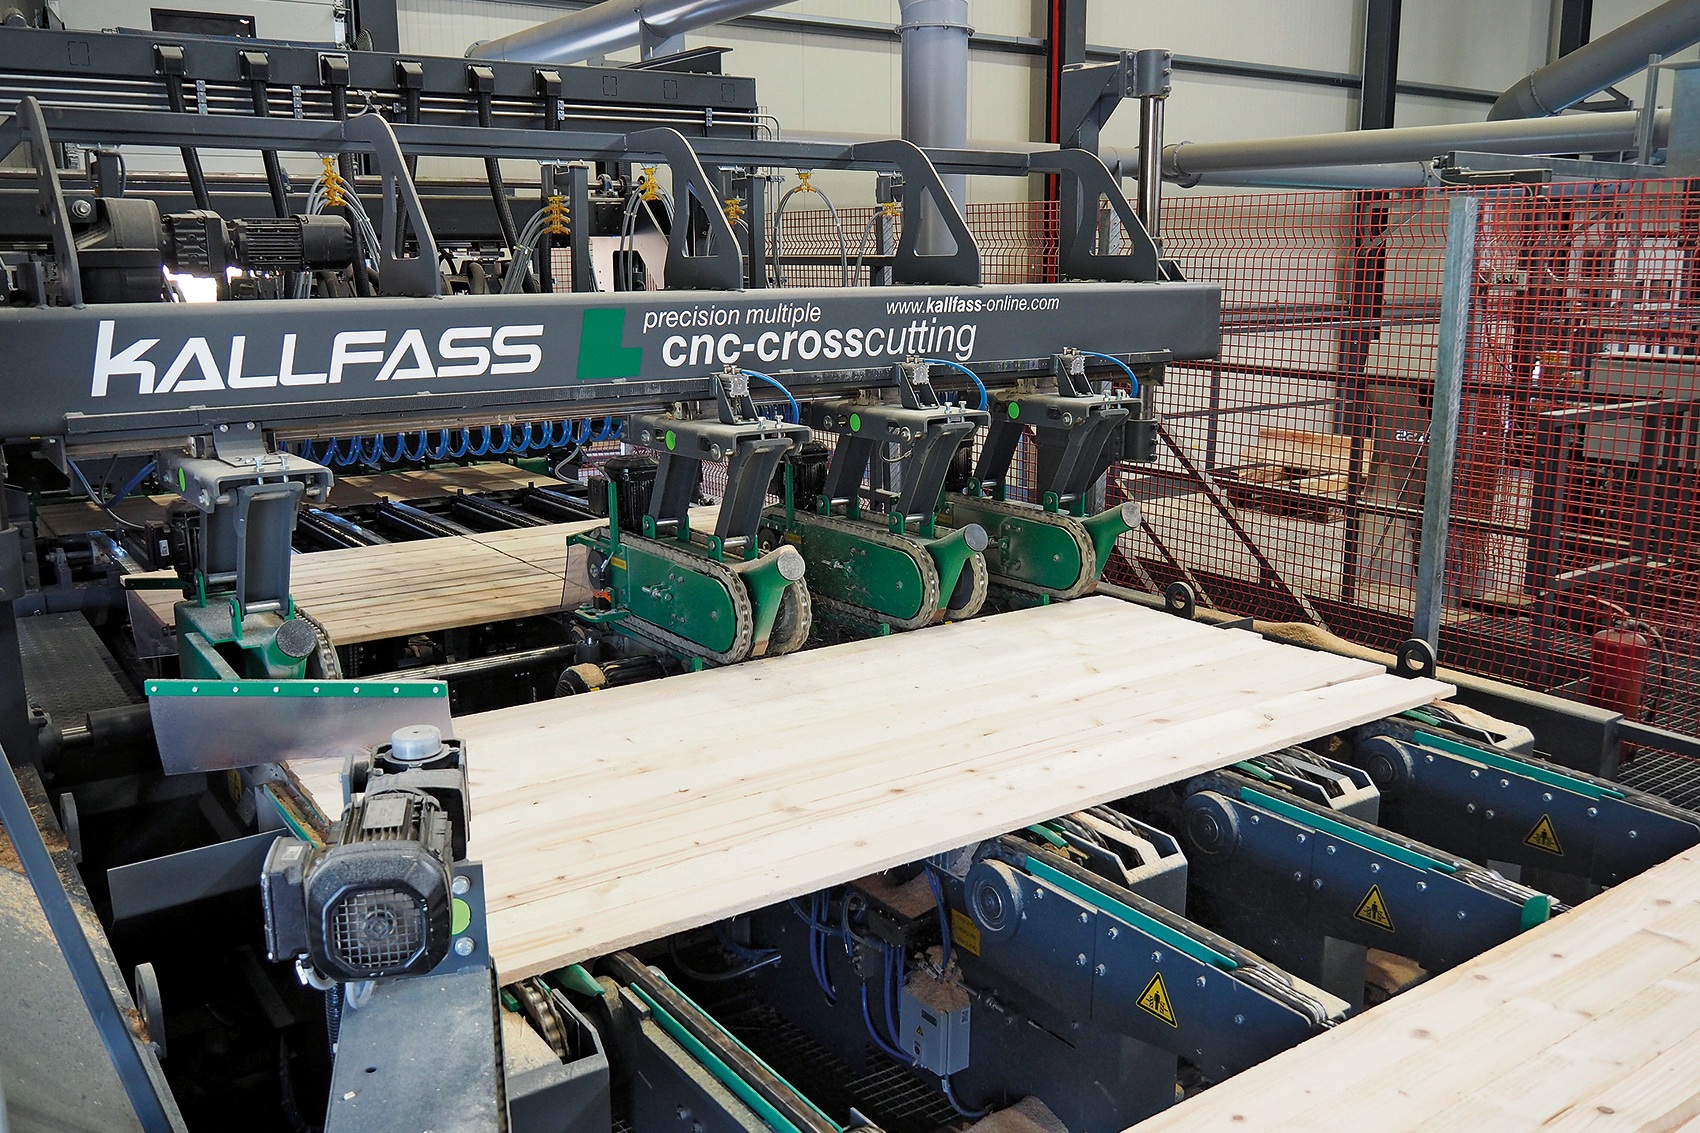
Die Standardware mit einem Querschnitt von minimal 12 mal 60 mm und einer Länge von 2,1 bis 2,5 m wird von der Kallfass-Mechanisierung nach links abgezogen, über eine lange Pufferstrecke transportiert und dem Ausrichtrollengang zugeführt. Danach erfolgt die Lagenbildung. Mit der bewährten Mehrfachablängsäge von Kallfass lässt sich die Ware auf die gewünschte Länge kappen. Die Anlage ist mit einer fixen Säge sowie drei flexibel verstellbaren Einheiten ausgestattet. Die nachfolgende Stapelmaschine mit einer Leistung von bis zu 14 Lagen pro Minute verfügt über sechs Magazine, die von den Mitarbeitern händisch mit Brettern befüllt werden. Die fertigen Pakete gelangen über ein Hubwerk nach unten auf einen Rollengang und werden anschließend noch umreift, bevor sie zum Abtransport bereitgestellt werden.

Kallfass Mehrfachablängsäge

Bewährte Mehrfachablängsäge von Kallfass mit vier Sägeaggregaten – drei Einheiten sind variabel einstellbar

Die Schnittware aus der Besäum-Nachschnitt-Kreissäge gelangt zur zweiten Kallfass-Linie. Dort werden die Bretter zunächst vereinzelt. Der Bediener beurteilt die Qualität und kann gegebenenfalls noch einzelne Stücke in Richtung der Entsorgung ausschleusen. Der nachfolgende Tongloader legt die Bretter in den Mitnehmerförderer. Anschließend werden diese im Querdurchlauf vermessen. Ein Scanner ermittelt die Waldkante. Entsprechend dieser Daten erfolgt die Einteilung in eine der zehn Boxen.

Kallfass Senkrechtboxen-Sortierwerk

Kallfass lieferte für die Linie 2 bei Groupe François ein Sortierwerk mit zehn Boxen

Hat eine Box den notwendigen Füllstand erreicht, wird diese nach unten entleert. Der Förderer bringt die Bretter zu einem Stufenschieber sowie einem Vereinzeler. Auch hier kontrolliert ein Mitarbeiter die Ware, bevor die Lagenbildung erfolgt. Identisch mit der Hauptlinie installierte Kallfass in dieser Anlage ebenso eine Mehrfachablängsäge mit vier Kappaggregaten. „Alle Sägeaggregate sind zudem abschwenkbar. Die minimale Kapplänge liegt bei 600 mm“, verweist der Kallfass-Projektleiter bei der Besichtigung. Nach der ebenfalls baugleichen Stapelanlage gelangen die fertigen Pakete zu einer zweiten Umreifungsstation und abschließend auf den Entnahmerollengang. Die Pakete können ebenso flexibel in beide Umreifungen gefahren werden, falls eine Anlage ausfällt. Beide Kallfass-Anlagen werden von lediglich drei Mitarbeitern bedient, wie Quoirin betont.

Kallfass Qualitätsbeurteilung

Ein Mitarbeiter beurteilt die Ware, anschließend geht es weiter in die Sortierung

Kallfass Sortier- und Stapelwerk

Blick auf die parallel laufenden Anlagen: Im Vordergrund der Stufenschieber nach der Boxensortierung, rechts die Hauptlinie

Kallfass Brettmagazine

Die Stapelanlagen sind mit automatischen Doppelmagazinen für Bretter ausgestattet

Kallfass stacked timber packs

Die fertigen Schnittholzpakete werden am Rollenförderer zum Abtransport bereitgestellt

Text und Bilder: Martina Nöstler, Holzkurier

Holzkurier 34/2026

Zuschnitt- und Stapelanlage auf engem Raum

Vor gut einem Jahr installierte der Mechanisierungsspezialist Kallfass, Baiersbronn-Klosterreichenbach/ DE, bei Woodfab Timber in Aughrim/IE eine neue Zuschnitt- und Stapelanlage. Die besondere Herausforderung war, die Anlage in einer bestehenden Halle unterzubringen – inklusive eine Fremdaufgabe zur Nachsortierung.

In den vergangenen Jahren hat man beim 1974 gegründeten Unternehmen Woodfab Timber laufend Investitionen getätigt, um Leistung und Effizienz zu steigern. Eines der jüngsten Projekte war die Erweiterung der Sortierung um eine Zuschnitt- und Stapelanlage von Kallfass. „Die Sortierung und Stapelung war ein großer Engpass in unserer Produktion. Darum haben wir uns entschieden, in diesen Bereich zu investieren“, erläutert Sean Brady, Eigentümer und Geschäftsführer von Woodfab.

Das Sägewerk hat seinen Sitz in Aughrim an der Ostküste von Irland, rund eineinhalb Autostunden südlich von Dublin. Aus dem Nadelrundholz – fast ausschließlich Fichte – entstehen diverse Produkte für Zäune, Terrassendielen oder Pfosten sowie für die Verpackungsindustrie.

Kein Engpass, mehr Leistung

Mit der neuen Kallfass-Linie hat man nun einen Engpass beseitigt. Damit können Stapelung und Zuschnitt von nur einem Mitarbeiter durchgeführt werden. Den Einschnitt im vergangenen Jahr beziffert Brady mit rund 110.000 fm, was gegenüber 2024 einer Steigerung von 10 % entspricht. Der Plan für dieses Jahr lautet 115.000 fm in einer Schicht. „Diese Mehrmenge ist nur durch die neue Kallfass-Anlage möglich“, bringt es Woodfab-Betriebsleiter Richard White auf den Punkt und bestätigt: „Wir konnten unseren Fertigungsprozess deutlich optimieren. Zudem sind wir in der Produktion sehr flexibel und unsere Mitarbeiter in der Sortierung stehen nicht mehr so unter Druck.“

„Kallfass hat zugehört, uns die beste Lösung geboten und konnte unsere Vorstellung perfekt umsetzen“, begründet Brady die Entscheidung, erstmals mit dem baden-württembergischen Spezialisten zusammenzuarbeiten. Installationsbeginn war im November 2024, seit Februar 2025 ist die Linie in Betrieb. „Trotz der Herausforderung, die neue Anlage in den Bestand zu integrieren, hatten wir keinen einzigen Tag Stillstand in der Produktion“, verdeutlicht Brady.

Sean Brady and Richard White

Sind zufrieden mit der Abwicklung seitens Kallfass: Woodfab Timber-Geschäftsführer Sean Brady (li.) und Betriebsleiter Richard White (Bild Woodfab)

Große Dimensionsvielfalt

Ein weiterer wesentlicher Vorteil der neuen Anlage ist das große Querschnitts- und Längenspektrum: „Sie ist auf Holzstärken von 16 bis 150 mm und -breiten von 70 bis 250 mm ausgelegt. Die Längen reichen eingangsseitig von 2,1 bis 3,8 m. An der Stapelung können wir Längen von 800 mm bis 3,6 m paketieren“, erläutert Kallfass-Projektleiter Matthias Link. Kallfass realisierte die Anbindung der neuen Stapel- und Zuschnittanlage an das bestehende Sortierwerk mit 35 Boxen. Die Holzchargen gelangen auf einen Pufferkettenförderer mit Schwenkvorrichtung. „Im abgeschwenkten Zustand kommt die Ware zur bestehenden Stapelanlage. Beim Aufschwenken der Vorrichtung kommt das Holz auf unseren neuen Pufferförderer, der unter der Bestandsanlage montiert ist. Dann folgt die Übergabe der Bretter und Kanthölzer an den Kurvenförderer“, sagt Helge Widmann, zuständig für die Konstruktion bei Kallfass.

Über einen Vereinzeler mit erhöhten Mitnehmern für große Querschnitte – aus Platzgründen ohne Stufenschieber ausgeführt – kommen die Hölzer auf die Ausrichtrollenbahn. Nach der anschließenden Lagenbildung erfolgt die Zuführung zur Mehrfachablängsäge von Kallfass. Diese ist mit fünf automatisch positionierbaren Sägeaggregaten ausgestattet. Die kürzeste Schnittlänge beträgt 800 mm. Die Reststücke fallen auf ein Abfallband und gelangen zur Entsorgung.

Die Stapelmaschine hat Kallfass mit acht Magazinen zur automatischen Leistenlegung ausgestattet. Die Leistung beziffert Link bis zwölf Brettlagen pro Minute. Die Besonderheit der Anlage ist, dass sie auch eine Versatzstapelung für die innerbetriebliche Manipulation durchführen kann. Rollenförderer bringen die Pakete zur Umreifungsstation, danach werden sie für den Abtransport bereitgestellt. Für die Paketverfolgung werden die Stapel noch mit Etiketten versehen. „Auf diesen stehen Stückzahl und Dimension, die Qualität trägt der Mitarbeiter händisch ein“, informiert Link. Zudem lieferte Kallfass eine Fremdaufgabe mit Kippentstapelung. Nach der Entstapelung werden die Hölzer über einen Rollengang dem vorhin beschriebenen Vereinzeler zugeführt und gestapelt. So kann Woodfab die neue Anlage auch zum Umstapeln oder Nachsortieren nutzen.

Kallfass unscrambling system

Das Schnittholz wird – von den Boxen kommend – zunächst vereinzelt. Für große Querschnitte sind die Mitnehmer erhöht

„Haben wir nicht erwartet“

Die Verantwortlichen von Woodfab Timber und Kallfass bestätigen gleichermaßen die stets gute und faire Zusammenarbeit bei dem Projekt. „Mit der neuen Anlage können wir jetzt sehr schnell auf Anfragen reagieren. Aufgrund der großen Dimensionsvielfalt sind wir sehr flexibel und haben – wenn nötig – noch extra Kapazitäten. Die hohe Leistungssteigerung, die durch unsere Kallfass-
Anlage nun möglich ist, hätten wir nicht erwartet“, bestätigt Brady.

Kallfass cross-cutting system

Nach der Lagenbildung gelangen die Hölzer zur Mehrfachablängsäge von Kallfass

Kallfass stick placement system for wood packs

Kallfass lieferte eine Stapelmaschine mit automatischen Leistenmagazinen aus

Kallfass destacking system

Für die Nachsortierung installierte Kallfass bei Woodfab Timber zudem eine Fremdaufgabe mit Kippentstapelung

Kallfass roller conveyor

Diese Hölzer werden über einen Rollgang dem Vereinzeler zugeführt

Die Paketierung kann auch eine Versatzstapelung durchführen (Bild Woodfab)

Text: Martina Nöstler, Holzkurier

Holzkurier 21/2026